• Конфигурация производственной линии по выпуску бетонных блоков в Нигерии и Уганде: подробное руководство. Jun 11, 2026
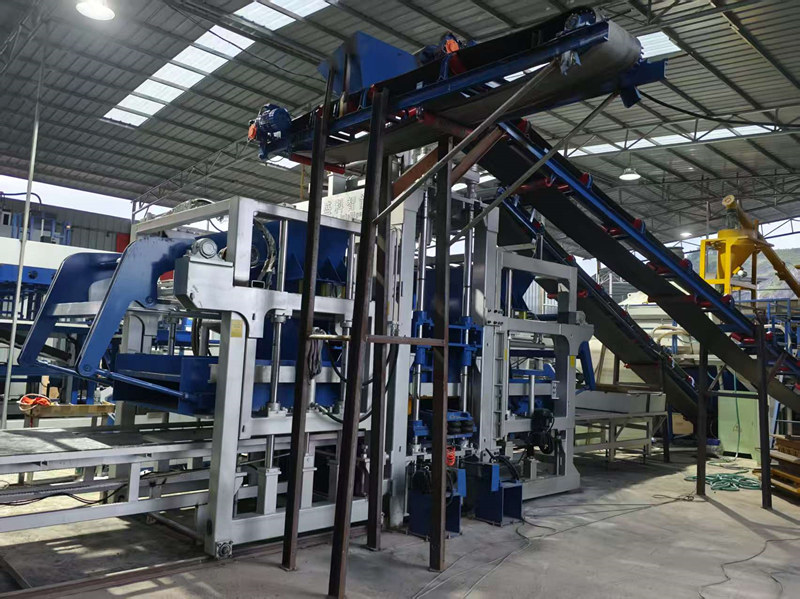
    Конфигурация производственной линии по выпуску бетонных блоков в Нигерии и Уганде: подробное руководство. Строительный бум, охвативший Африку, привел к... производство бетонных блоков В основе развития инфраструктуры лежит правильный выбор конфигурации линии по производству бетонных блоков. В Нигерии и Уганде — двух наиболее динамично развивающихся строительных рынках континента — инвестиции в правильную конфигурацию линии по производству блоков могут означать разницу между процветанием и простым выживанием. В этом руководстве рассматривается, как сконфигурировать линию по производству бетонных блоков, адаптированную к уникальным условиям обеих стран. Обзор рынка: Почему именно Нигерия и Уганда? Нигерия является крупнейшей экономикой Африки и строительным центром. Местные подрядчики в Лагосе, например, сообщили о замечательной окупаемости инвестиций, используя... мобильные блочные машиныПри этом некоторые производители достигают рентабельности инвестиций до 1200% за счет исключения транспортных расходов. К 2025 году ценовой диапазон оборудования для производства блоков в Нигерии будет варьироваться от примерно 500 000 найр за простую ручную машину до более чем 10 миллионов найр за высокопроизводительные полностью автоматические системы. Тем временем Уганда переживает собственный строительный ренессанс. Рынок кирпича в стране растет примерно на 5% в год, чему способствуют значительный дефицит инфраструктуры, растущее население и активная деятельность правительства. Строительная отрасль составляет более 12% ВВП Уганды, а правительство выделило 16,2% своего бюджета — наибольшую долю — на развитие дорожной инфраструктуры. Оба рынка объединяет общий фактор: быстрая урбанизация и острая необходимость в доступных и долговечных строительных материалах. Однако идеальная конфигурация производственной линии существенно различается в обоих случаях. Ключевые факторы, определяющие конфигурацию производственной линии. 1. Уровень автоматизации Уровень автоматизации вашего линия по производству блоков Это, пожалуй, самое важное решение, которое вы примете. Существует три уровня: Ручные блочные машины Остаются актуальными для малого бизнеса, особенно в сельских районах Уганды или для нигерийских предпринимателей с ограниченным капиталом. В Нигерии можно установить ручную машину, инвестировав 800 000 найр или даже меньше. Однако производственная мощность ограничена, а качество блоков может быть непостоянным. Полуавтоматические блочные машины Они представляют собой оптимальный вариант для многих африканских рынков. Они обеспечивают превосходный баланс между эффективностью и доступностью, что делает их популярными среди средних предприятий и строительных компаний. Для работы с этими машинами обычно требуется около 8 человек персонала, но они значительно увеличивают производительность по сравнению с ручными установками. В Нигерии полуавтоматические модели стоят от 2 до 5 миллионов найр. Полностью автоматизированные линии по производству блоков Они представляют собой вершину эффективности. Они объединяют дозирование, смешивание, формование, отверждение, штабелирование и упаковку в единую оптимизированную систему, требующую минимального вмешательства человека. Полностью автоматизированная линия — это выбор серьезных промышленных предприятий, таких как нигерийский клиент, который недавно выбрал полностью автоматизированную систему UNIK Machinery после тщательной оценки производственной мощности, энергопотребления и возможности адаптации к местному сырью. 2. Производственная мощность Выбор оборудования определяется целевым суточным объемом производства. Для небольшого предприятия в Уганде производителю требуется приблизительно 500 кг цемента, 1500 кг каменной пыли и 4000 кг песка для производства 1000 блоков в день. При увеличении масштабов производства... Автоматический блочный станок QT5-15 За 8-часовую смену можно произвести впечатляющие 28 800 пустотелых кирпичей, или до 57 600 стандартных кирпичей за тот же период времени. Для крупномасштабного производства в Нигерии используются такие станки, как... блочный станок QT4-18 может достигать производственной мощности от 8 000 до 20 000 блоков в день, что идеально подходит для удовлетворения потребностей крупномасштабного строительства. 3. Типы блоков и гибкость формования. Строительные рынки Нигерии и Уганды требуют универсальности. Стандарт полые блоки В строительстве стен преобладают блоки (обычно размером 9 и 6 дюймов), но блоки с замковым соединением набирают популярность благодаря простоте сборки, а брусчатка все чаще используется для наружных поверхностей. Хорошо сконфигурированная производственная линия должна вмещать несколько форм — переключаясь с пустотелых блоков на брусчатку и бордюрный камень по мере изменения рыночного спроса. 4. Инвестиционный бюджет Разница в стоимости между различными уровнями автоматизации существенна. В Нигерии стоимость ручной производственной линии может начинаться от 800 000 найр, но полностью автоматизированная производственная линия в Уганде, требующая основного оборудования стоимостью около 25 200 долларов США, как правило, предполагает значительные капиталовложения, включая строительные работы, монтаж и оборотные средства. Более высокие уровни автоматизации требуют больших первоначальных инвестиций, но обеспечивают долгосрочную экономию на трудовых и эксплуатационных расходах. Рекомендуемые конфигурации по сегментам рынка Стартап/Малое производство (ориентировочно в Уганде): Ручная или стационарная машина для производства блоков с миксером и формами, выпускающая примерно 150 000 блоков в год (около 500 блоков в день). Такая конфигурация подходит для предпринимателей, выходящих на рынок с ограниченным капиталом. Общая стоимость проекта может быть удержана в пределах 15 000 долларов США. Среднемасштабная (межрыночная) линия: полуавтоматическая линия, производящая 3000–8000 блоков в день, с автоматизированным дозированием и смешиванием. Такая конфигурация идеально подходит для подрядчиков, поставляющих продукцию на несколько строительных площадок. Полуавтоматические машины оказались особенно популярны на таких рынках, как Нигерия, где затраты на рабочую силу ниже, а операторы легкодоступны. Крупномасштабная промышленность (с акцентом на Нигерию): Полностью автоматизированная линия по производству блоков интеграция дозирование, смешивание, формование, отверждение, штабелирование и упаковкаЭти системы способны производить тысячи блоков в час с неизменно высоким качеством и минимальным количеством отходов. Они представляют собой будущее африканского производства блоков, особенно в Нигерии, где почти 9 из 10 новых городских жилых комплексов теперь выбирают бетонные блоки машинного производства вместо старых кирпичей, обожженных в печах. Экологические соображения В Африке устойчивое развитие перестало быть просто желательным. Экологически чистые машины для производства блоков могут выпускать «зеленые» блоки, используя промышленные твердые отходы, такие как зола, шлак и строительные отходы — материалы, которые в изобилии используются и часто недоиспользуются на континенте. В Нигерии полностью автоматизированные производственные линии могут использовать промышленные отходы, такие как шлак и зола, в качестве заменителей традиционного песка и гравия. В частности, машины для производства пустотелых блоков обладают преимуществами с точки зрения устойчивого развития: они не требуют обжига, не выделяют сточных вод или выхлопных газов и сокращают добычу природных ресурсов песка и камня. Выбор поставщика При закупке оборудования для Нигерии или Уганды отдавайте приоритет поставщикам с проверенным опытом работы в Африке. Например, компания Hawen Machinery обслуживает клиентов в нескольких африканских странах, включая Нигерию, Уганду, Кению и Танзанию. Ищите поставщиков, которые предлагают всестороннюю послепродажную поддержку, наличие запасных частей и техническое обучение на месте — эти факторы часто определяют долгосрочный успех больше, чем сама цена оборудования. Заключительные мысли Правильная линия по производству блоков Конфигурация зависит от вашего конкретного рынка, бюджета и амбиций роста. В Уганде мелкие операторы могут начинать с ручных или полуавтоматических машин и постепенно расширяться, в то время как крупные подрядчики и промышленные производители в Нигерии все чаще переходят на полностью автоматизированные линии, чтобы воспользоваться преимуществами масштаба. Какой бы путь вы ни выбрали, помните: в условиях стремительной урбанизации Африки способность производить высококачественные блоки на местном уровне, эффективно и экологично — это не просто коммерческое преимущество, а краеугольный камень будущего строительства континента.
  • Оптимальное соотношение компонентов для пустотелых блоков из золы: подробное руководство. Jun 10, 2026
     Оптимальное соотношение компонентов для пустотелых блоков из золы: подробное руководство.Экологичность в строительстве — это не просто тренд, это необходимость. В условиях роста цен на строительные материалы, ужесточения экологических норм и растущего давления с целью декарбонизации, инженеры и строители активно ищут более экологичные альтернативы. традиционные бетонные изделияСреди наиболее перспективных решений можно выделить следующее: пустотелый блок из золы— Высокоэффективный, экологически чистый строительный блок, который превращает промышленные отходы в ценный строительный материал. Но вот самый важный вопрос: какое оптимальное соотношение компонентов в смеси для производства пустотелых блоков из золы? Давайте углубимся в последние исследования, чтобы найти ответ.  Почему именно зола-унос? Зола-унос — это мелкодисперсный порошкообразный побочный продукт, образующийся при сжигании угля на тепловых электростанциях. Ежегодно во всем мире производятся сотни миллионов тонн золы-уноса, большая часть которой попадает на свалки или в золоотвалы, создавая серьезные экологические проблемы, в том числе загрязнение грунтовых вод и воздуха. При включении в бетонные изделияЗола-унос выступает в качестве дополнительного цементирующего материала (SCM). Ее сферические частицы и пуццолановые свойства улучшают удобоукладываемость, повышают прочность в долгосрочной перспективе, улучшают долговечность и снижают проницаемость. полые блокиПреимущества столь же очевидны: улучшенная прочность на сжатие, меньшее водопоглощение и повышенная устойчивость к воздействию окружающей среды. Но главное — правильно подобрать пропорции смеси. Три проверенных оптимальных соотношения компонентов смеси Результаты исследований показывают, что единой «волшебной формулы» не существует — оптимальное соотношение компонентов смеси варьируется в зависимости от требований к применению, доступных материалов и целевых показателей производительности. Однако ряд хорошо задокументированных составов смесей неизменно демонстрируют исключительные результаты. 🔬 Вариант 1: Высокопрочный геополимерный подход Для применений, требующих исключительных структурных характеристик, щелочно-активированный блок из золы-уноса Это отличный вариант. Исследование 2025 года, посвященное щелочно-активированным строительным блокам, показало, что оптимальная рецептура смеси достигается при замене 30% золы-уноса керамической плиткой в ​​сочетании с раствором щелочного активатора на основе силиката натрия и гидроксида натрия. Результаты оказались впечатляющими: прочность на сжатие составляла от 16 до 46 МПа, насыпная плотность — от 1850 до 2120 кг/м³, а водопоглощение — всего 4–10%. Аналогичным образом, исследования по геополимерные тротуарные блоки из золы Было установлено, что наилучшие характеристики достигаются при молярной концентрации щелочного активатора 4М, соотношении активатора к связующему 0,35 и соотношении силиката натрия к NaOH 1,5, что обеспечивает прочность на сжатие 35,60 МПа и плотную микроструктуру с низкой пористостью. Эти геополимерные блоки особенно подходят для применения в несущих стенах и инфраструктурных проектах, где высокая прочность является обязательным условием. 🔬 Смесь 2: Сбалансированная композитная смесь SCM Комплексное экспериментальное исследование, опубликованное в журнале Sustainability (декабрь 2025 г.) исследовали устойчивые пустотелые бетонные блоки. Изготовлено с использованием SCM (вторичных цементных материалов). Победившая формула, обозначенная как 15FASFRAHB, состояла из 15% золы-уноса + 10% микрокремнезема + 5% мелкодисперсной пыли переработанного заполнителя — в сумме оптимальное содержание SCM составляло 30%. Эта смесь достигла прочности на сжатие 7,6 МПа, немного превысив показатель эталонной смеси в 7,4 МПа, а также удовлетворила критериям прочности на растяжение. Особенно привлекательной эту смесь делает ее сбалансированный набор характеристик: достаточная прочность для строительных работ в сочетании с пониженной проницаемостью и улучшенной удобоукладываемостью. Использование 100% экологически чистого песка вместо природного также решает проблему глобального дефицита природных заполнителей. 🔬 Смесь 3: Оптимальное снижение содержания цемента Если ваша главная цель — минимизация содержания цемента для экономии средств и сокращения выбросов углерода, — то исследование 2025 года, опубликованное в журнале Cleaner Materials, предоставляет убедительные доказательства. Используя ортогональный метод Тагучи, исследователи определили оптимальные пропорции: 60% золы-уноса, 10% цемента и соотношение воды к вяжущему 22% (0,22). Эта смесь была экспериментально подтверждена с 95% доверительным интервалом, что подтверждает ее надежность. Снижение содержания цемента напрямую приводит к снижению производственных затрат — примерно на 5,44 рупии (0,06 доллара США) за кирпич — и значительному снижению выбросов углерода. Оценка жизненного цикла показала, что потенциал глобального потепления на один кирпич составляет от 0,58 до 0,77 кг эквивалента CO₂, причем основной вклад вносит содержание цемента. Благодаря этому Mix 3 является отличным выбором для крупномасштабного промышленного производства и проектов доступного жилья. Краткий обзор показателей эффективности Тип смеси Прочность на сжатие Водопоглощение Наилучший вариант дляГеополимер (30% замена CTD) 16–46 МПа 4–10% Несущие стены, высокопрочные конструкцииКомпозитный SCM (15% золы-уноса + 10% цементного раствора + 5% RAFD) 7,6 МПа Низкая (сниженная проницаемость) Общее строительство, устойчивое строительствоВысокое содержание золы-уноса (60% золы-уноса, 10% цемента, водоцементное соотношение 0,22) ~целевое значение 10 МПа. Минимизировано. Крупномасштабные проекты доступного жилья, чувствительные к стоимости.Замена цемента (20% золы-уноса) 2,84–7,0 МПа (зависит от состава смеси)
  • Максимально продлите срок службы оборудования: график ежедневного, еженедельного и ежемесячного технического обслуживания станков для производства блоков. Jun 08, 2026
    В промышленность по производству бетонных блоков, твой станок для изготовления блоков Это сердце вашей работы. Незапланированные простои не только приводят к расходам на ремонт, но и снижают производительность и задерживают целые строительные проекты.Секрет поддержания вибрации гидравлического пресса и пресс-формы заключается в следующем: линии по производству бетонных блоков Достижение максимальной производительности — это не удача. Это поэтапное техническое обслуживание.Разделив техническое обслуживание на ежедневные, еженедельные и ежемесячные контрольные списки, вы переходите от метода «ремонт по факту поломки» к методу «прогнозирование и предотвращение». Вот исчерпывающее руководство по техническому обслуживанию вашей машины для производства бетонных блоков.Ежедневное техническое обслуживание (проверка при смене смены)Примерное время: 15–20 минутЕжедневная проверка вашего полностью автоматизированный или полуавтоматический станок для формовки блоковМы — ваша первая линия защиты. Это визуальные и акустические проверки, проводимые до начала производства и после его остановки.Перед запуском:1. Проверка уровня гидравлического масла: Убедитесь, что уровень масла находится между отметками «максимальный» и «минимальный». Низкий уровень масла означает попадание воздуха в насос, что приводит к кавитации (быстрый способ выхода из строя гидравлического насоса).2. Точки смазки: Вручную смажьте направляющие пресс-формы и подшипники главного вибрационного вала. Необходимо проверить автоматические системы смазки на наличие пустых резервуаров.3. Проверка крепежных элементов: обойдите станок. Прислушайтесь к звукам ослабленных болтов. Используйте гаечный ключ, чтобы затянуть болты основной головки пресса и болты зажима пресс-формы.4. Слив воздуха из системы: Слейте воду из резервуара воздушного компрессора и воздушных фильтров, чтобы предотвратить образование ржавчины в пневматических клапанах.После завершения работы:5. Блок-машина Очистка: Используйте скребок и воздушный шланг, чтобы удалить остатки бетона с прессовой головки, сердечника формы и направляющей для возврата паллет. Сухой бетон подобен наждачной бумаге; он быстро изнашивает ваши формы.6. Проверка концевых выключателей: Протрите концевые выключатели (датчики) от пыли, чтобы убедиться, что машина точно определяет положение прессовой головки.Еженедельное техническое обслуживание («Глубокая очистка и настройка»)Примерное время: 1–2 часаРаз в неделю вам нужно остановиться блочное производство для более тщательной проверки. Это позволяет выявить проблемы, которые не обнаруживаются при ежедневных проверках.1. Тщательный осмотр гидравлической системы: Проверьте температуру гидравлического масла во время работы (она должна быть ниже 60°C / 140°F). Осмотрите гидравлические шланги на наличие трещин или «конденсата» (просачивания масла через резину).2. Натяжение ремней: Проверьте клиновые ремни, приводящие в движение вибрационный двигатель. Если они проскальзывают, вы теряете силу вибрации, что приводит к ослаблению и снижению прочности блоков.3. Проверка износа пресс-формы: Снимите верхнюю прессовую головку и осмотрите футеровку пресс-формы. Края острые или закругленные? Закругленные края затруднят извлечение изделия из пресс-формы.4. Повторная затяжка болтов: Используйте динамометрический ключ для затяжки болтов крышек коренных подшипников и болтов вибрационного стола. Вибрация ослабляет сталь; это обязательное условие.5. Проверка толщины поддона: измерьте толщину 3-4 поддонов. Поддоны, изношенные более чем на 1-2 мм, приведут к неравномерной высоте блоков и потере давления.Ежемесячное техническое обслуживание («Точное обслуживание»)Примерное время: 3–4 часаЕжемесячное техническое обслуживание требует частичного отключения оборудования и методичного подхода. Это задача для руководителя отдела технического обслуживания или старшего техника.1. Фильтрация и отбор проб гидравлического маслаПока не меняйте масло (если только у вас нет более 2000 часов наработки). Вместо этого запустите фильтр-установку для очистки масла. Возьмите пробу для проверки на наличие воды или металлических частиц.2. ВВыравнивание системы вибрацииПроверьте фазовое выравнивание эксцентриковых валов (если вал двухвальный). Несоосность создает боковые силы, которые могут привести к растрескиванию рамы станка.3. Чистка электрощитовОтключите главный выключатель. Используйте пылесос или воздух под низким давлением, чтобы очистить ПЛК, инверторы и контакторы от пыли. Пыль удерживает тепло, а тепло губительно для электроники.4. Проверка амортизатораПроверьте резиновые/металлические виброгасители под ножками станка. Если они треснули или деформированы, станок будет передавать вибрацию на пол цеха (что приведет к потере энергии и растрескиванию бетонной плиты).5. Плоскостность головки пресс-формыПриложите линейку к головке пресса. Если зазор превышает 0,5 мм (0,02 дюйма), верхние поверхности ваших блоков будут неровными.«Золотое правило» Блок-машина ОбслуживаниеЧастота, ключевой фокус, последствия пропускаЕжедневная чистка и смазка. Плесень, заклинивание датчиков.Еженедельная проверка болтов и ремней. Катастрофические механические поломки.Ежемесячная проверка гидравлики и регулировка развала-схождения. Трещины в раме, перегорание насоса.Помните: Ваш станок для изготовления блоков Это сочетание гидравлики высокого давления и высокочастотной вибрации. Это одна из самых суровых сред для любого оборудования.Ежедневная проверка занимает 15 минут. Ремонт, требующий замены гидравлического насоса, обходится в 6 часов и 2000 долларов. Внедрите эту систему «Ежедневно-Еженедельно-Ежемесячно» уже сегодня, и вы удвоите срок службы плесени и утроите время безотказной работы.
  • От серой смеси до прочных кирпичей: полный производственный процесс бетонных блоков. Jun 06, 2026
    От серой смеси до прочных кирпичей: полный производственный процесс бетонных блоков. Бетонные блоки Бетонные блоки (часто называемые CMU или CMU) — это незаметные, но надёжные рабочие лошадки современного строительства. От высоких небоскрёбов до простых садовых стен, они обеспечивают прочность, долговечность и огнестойкость. Но задумывались ли вы когда-нибудь, как куча цемента, воды и заполнителей превращается в идеально однородный, несущий блок? Давайте шаг за шагом рассмотрим весь производственный процесс. Шаг 1: Закупка и дозирование сырья. бетоносмесительная машина Всё начинается на бетонном заводе. Основные ингредиенты: · Цемент (связующее вещество)• Заполнители (песок, щебень или гравий)• Вода (для поддержания водного баланса)• Добавки (например, зола или пластификаторы для улучшения обрабатываемости или сокращения времени отверждения) Эти материалы хранятся в отдельных бункерах и автоматически взвешиваются с помощью компьютерных систем для обеспечения точных пропорций смеси. Точность здесь имеет решающее значение — слишком много воды, и блок будет слабым; слишком мало — и он не будет скрепляться. Шаг 2: Смешивание бетоносмесительная машина После дозирования сырье подается в чашечный смеситель или двухвальный смеситель. Сначала сухие ингредиенты (цемент + заполнители) перемешивают в течение 30–60 секунд. Затем постепенно добавляют воду и любые жидкие добавки. Цель — получить полусухую бетонную смесь с нулевой осадкой — она должна быть похожа на влажную землю и сохранять форму при сжатии. Низкое содержание воды необходимо для быстрого извлечения бетона из формы. Шаг 3: Формование (основной этап процесса) станки для формовки блоков Готовая бетонная смесь транспортируется в блочную машину, которая состоит из формовочного ящика с множеством полостей и гидравлического или вибрационного пресса. Вот как это работает: 1. Заполнение: Смесь капается в полости формы.2. Вибрация: Высокочастотные вибрации (3000–5000 об/мин) раскачивают смесь, позволяя мелким частицам заполнить все зазоры. Это устраняет воздушные пустоты.3. Уплотнение: Гидравлические цилиндры надавливают сверху, в то время как форма вибрирует. Сочетание давления и вибрации сжимает материал, превращая его в плотный, твердый блок. В течение нескольких секунд свежеобразованные «зеленые блоки» (еще влажные и незатвердевшие) выталкиваются из формы на стальные или деревянные поддоны. Шаг 4: Немедленная предварительная термообработка (необязательно, для высокоскоростных линий) камера для отверждения блоков На некоторых современных заводах используют сушильную стойку или камеру предварительной сушки в печи для быстрого нагрева сырых блоков при низкой температуре (около 50–60°C) в течение 1–2 часов. Это помогает им набрать достаточную прочность, чтобы их можно было обрабатывать, не опасаясь поломки. Шаг 5: Затвердевание (критически важный этап наращивания прочности)камера для отверждения блоков Процесс твердения — это этап, на котором бетон фактически становится бетоном. Сырые блоки перемещают в камеру для твердения под низким давлением пара (или иногда в автоклав высокого давления для легких блоков). • Типичный цикл: 6–12 часов при температуре 60–80°C и 100% влажности.• Химия: Тепло и влага ускоряют реакцию гидратации между цементом и водой. В результате образуется гидросиликат кальция — тот самый «клей», который скрепляет все компоненты. После затвердевания блоки достигают 60–80% своей конечной прочности. Затем их перемещают в депаллетизатор, который отделяет блоки от поддонов (поддоны возвращаются в начало линии). Шаг 6: Нарезка кубиками и обвязка. машина для изготовления кубиков из блоков и машина для упаковки блоков После затвердевания блоки укладываются в компактные кубы (обычно 72–108 блоков в кубе) с помощью роботизированных штабелеров. Вокруг каждого куба обматываются стальные или пластиковые ремни, чтобы предотвратить его смещение во время транспортировки. Шаг 7: Контроль качества Перед отправкой с завода образцы блоков проходят проверку на следующие параметры: • Прочность на сжатие (сила разрушения в Н/мм²)• Точность размеров (изменения высоты, ширины и длины)• Водопоглощение (для защиты от атмосферных воздействий) Блоки различных типов, такие как пустотелые, сплошные или перемычечные, разделены и обозначены соответствующими обозначениями. Шаг 8: Хранение и отправка Готовые кубы хранятся в крытом складском помещении (для предотвращения преждевременной потери влаги), а затем загружаются в грузовики для доставки на строительные площадки. Весь процесс, от сырья до готового куба, обычно занимает 16–24 часа. Современная эффективность: полностью автоматизированный завод Современные линии по производству блоков в значительной степени автоматизированы. Один оператор за центральной панелью управления может: • Мониторинг консистенции смеси в режиме реального времени.• Отрегулируйте частоту вибрации и давление в пресс-форме.• Отслеживание кривых температуры и влажности отверждения• Регистрировать данные о качестве для каждой произведенной партии. Эта автоматизация обеспечивает стабильное качество блоков, одновременно сокращая количество отходов и трудозатраты. Заключение: Это больше, чем просто «бетон». То, что на первый взгляд кажется простым серым кирпичом, на самом деле является результатом точной инженерной работы, химических процессов и автоматизации. От вибрационного уплотнения, устраняющего скрытые пустоты, до обработки паром, раскрывающей всю прочность — каждый этап имеет значение. 
  • Выбор линии для производства блоков по производительности: полное руководство по сравнению затрат на 2026 год. Jun 05, 2026
    Выбор Линия по производству блоков По мощности: Полное руководство по сравнению затрат на 2026 годОдин из самых распространенных — и наиболее важных — вопросов, с которыми сталкиваются инвесторы при выходе на рынок. производство бетонных блоков Вопрос: Какую производительность станка мне следует приобрести? Решение далеко не тривиальное. Данные показывают, что выбор станка для производства блоков с разумно подобранной производительностью может сократить общий бюджет проекта более чем на 30%, в то время как несоответствие производительности может привести к простою оборудования или недостаточной мощности, что приведет к двойным потерям — одновременной потере капитала и упущенной выгоде.Как метко заметил один отраслевой эксперт: избыточная мощность производственной линии замораживает капитал и приводит к низкой загрузке; недостаточная мощность приводит к переработкам, узким местам и упущенным возможностям для бизнеса.Это руководство представляет собой основанную на данных модель выбора оптимального уровня производственных мощностей для вашего бизнеса по производству бетонных блоков в 2026 году, включая полный анализ затрат по уровням мощности, скрытые издержки, на которые следует обратить внимание, и структурированный контрольный список для принятия решений.Понимание спектра мощностейЛинии по производству блоков доступны в широком диапазоне производительности, каждая из которых подходит для различных масштабов бизнеса, рыночных условий и инвестиционных бюджетов. В таблице ниже представлен общий обзор основных уровней мощности, доступных в 2026 году:Производственная мощность Уровень производительности Суточная производительность (блоков/8 ч) Уровень автоматизации Примерная стоимость оборудованияНачальный уровень / Ручной / Мобильный 1000–3000 долларов США Ручной или мобильный 1000–8000 долларов СШАПолуавтоматические 3000–10000 долларов США Полуавтоматические 10000–40000 долларов СШАСредний ценовой диапазон, автоматическая коробка передач: 8000–15000 долларов США. Полностью автоматическая коробка передач: 60000–120000 долларов США.Высокопроизводительные полностью автоматические системы: 15 000 – 30 000+ единиц, 150 000 – 500 000+ долларов.Источник: Данные о ценах производителей и отраслевые данные.Давайте рассмотрим каждый уровень подробно.Уровень 1: Начальный уровень / Ручные / Мобильные блочные автоматы (1000–3000 блоков в день)Лучше всего подходит для: стартапов, небольших проектов в сельской местности, удаленных строительных площадок, операторов с очень ограниченным бюджетом.Ценовой диапазонНаиболее доступным вариантом для начала является использование ручных и мобильных машин. Базовые ручные или полуавтоматические машины производительностью от 1000 до 3000 блоков в день обычно стоят от 1000 до 4000 долларов. Ручные блочные машины Как правило, их стоимость колеблется от 2000 до 6000 долларов, в то время как мобильные блочные машины Стоимость портативных установок, производящих блоки непосредственно на подготовленной площадке, варьируется от 2500 до 10 000 долларов.Что вы получитеМобильные станки портативны, стоят дешевле и производят меньше блоков, в то время как стационарные станки являются фиксированными, требуют больших инвестиций и поддерживают более высокие объемы производства. Полуавтоматические модели этого ценового сегмента представляют собой промежуточный вариант между ручным трудом и автоматизацией, обычно их стоимость составляет от 10 000 до 30 000 долларов.Трудовые требованияРучные и полуавтоматические системы в значительной степени зависят от навыков оператора; время цикла варьируется, а количество брака может увеличиваться из-за непостоянной подачи и извлечения изделий из форм. Для небольшого ручного производства может потребоваться 10–12 рабочих.Вопросы, касающиеся скрытых затрат• Трудоемкость: более высокие текущие затраты на заработную плату по сравнению с автоматизированными линиями.• Вариативность качества: без автоматизации процент брака может быть выше.• Ограниченная универсальность продукции: смена пресс-форм может занимать много времени.Анализ инвестицийХотя первоначальные затраты минимальны, машины начального уровня обеспечивают самые высокие себестоимости единицы продукции из-за трудоемкости и низкой эффективности. Они подходят для тестирования местного рынка, обслуживания очень небольшой географической области или работы в регионах с исключительно низкими затратами на рабочую силу. Для серьезных коммерческих предприятий этот уровень лучше рассматривать как отправную точку, а не конечную цель.Уровень 2: Полуавтоматические блочные машины (3000–10000 блоков в день)Лучше всего подходит для: малых и средних предприятий, работающих на местных или региональных рынках, а также для владельцев фабрик, начинающих свой бизнес, с умеренным бюджетом.Ценовой диапазонПолуавтоматические машины для производства бетонных блоков Как правило, цены варьируются от 5000 до 15000 долларов в зависимости от вместимости и оснащения. Более широкий ценовой диапазон для полуавтоматических моделей часто составляет от 10000 до 40000 долларов, с вариациями в зависимости от конфигурации и включенного дополнительного оборудования.Для контекста, а машина для производства цементных блоков QT4-40 Предлагает доступное и эффективное решение с надежной производительностью, а такие модели, как QT4-20, могут производить блоки различных спецификаций, включая пустотелые блоки, тротуарную плитку с замковым соединением и сплошные блоки.Что вы получитеЭти машины обеспечивают баланс между производительностью и стоимостью. Как правило, они включают в себя функции автоматической подачи и формовки, но могут требовать ручного вмешательства для обработки паллет, штабелирования и транспортировки на полигон для сушки. Полуавтоматические машины среднего класса часто являются наиболее популярным выбором для владельцев начинающих предприятий.Полуавтоматические машины среднего класса производительностью 5000–10000 блоков в день представляют собой выгодное приобретение для небольших коммерческих предприятий.Трудовые требованияДля полуавтоматических линий обычно требуется 8–10 рабочих, поскольку такие задачи, как транспортировка поддонов и извлечение изделий из форм, по-прежнему зависят от навыков оператора.Вопросы, касающиеся скрытых затрат• Обработка паллет: Без автоматических податчиков паллет затраты на оплату труда по транспортировке паллет значительно возрастают.• Логистика сушки: Ручная работа или использование погрузчика на площадке для сушки увеличивают потребность в рабочей силе и пространстве.• Требования к площади: Для подсушивания требуется значительная открытая территория.Анализ инвестицийПолуавтоматические машины идеально подходят для рынков с умеренными затратами на рабочую силу и без необходимости достижения промышленных масштабов производства. Этот уровень обеспечивает наилучшую первоначальную доступность для полноценного коммерческого предприятия, но при этом значительно снижает эксплуатационные расходы по сравнению с полной автоматизацией.Уровень 3: Автоматизированные машины среднего уровня (8000–15000 блоков в день)Наилучший выбор для: региональных поставщиков, растущих производителей, предприятий, где растут затраты на рабочую силу.Ценовой диапазонАвтоматические машины для производства бетонных блоков среднего ценового сегмента обычно стоят от 60 000 до 120 000 долларов. Полностью автоматизированная линия по производству бетонных блоков производительностью от 10 000 до 30 000 и более блоков в день стоит от 100 000 до 500 000 долларов. В нижнем ценовом сегменте некоторые полностью автоматизированные линии меньшей производительности могут стоить от 35 000 до 100 000 долларов.Что вы получитеПолностью автоматизированные линии синхронизируют подачу материала, уплотнение, извлечение из форм, обработку паллет и штабелирование. Время цикла стабильно и его проще планировать. Для стандартных пустотелых блоков эффективные линии обычно достигают 10–15 секунд на паллету, что за 8-часовую смену соответствует примерно 9000–18000 блокам в зависимости от количества полостей в форме за цикл.Эти системы представляют собой оптимальный вариант для многих инвесторов — значительная автоматизация без капитальных вложений, характерных для крупнейших промышленных линий.Трудовые требованияДля полностью автоматизированной линии по производству блоков обычно требуется всего 3–5 рабочих.Вопросы, касающиеся скрытых затрат• Установка и обучение: как правило, эти услуги увеличивают стоимость покупки на 5–10% за счет ввода в эксплуатацию и обучения операторов.• Энергопотребление: Небольшие и средние установки обычно потребляют 15–45 кВт·ч в час работы, включая двигатели, вибраторы и гидравлические пакеты.• Электромонтажные работы и фундамент: Стоимость отделочных работ значительно варьируется в зависимости от объекта.Анализ инвестицийПолностью автоматизированные машины среднего ценового сегмента обеспечивают оптимальный баланс капитальных вложений и снижения эксплуатационных расходов. Полностью автоматизированная машина для производства блоков QGM может стоить на 70% дороже, чем ее ручной аналог, но при этом снижает затраты на рабочую силу до 80% и исключает человеческие ошибки в циклах дозирования и прессования бетона. В реальных условиях клиенты снизили себестоимость производства одного блока с 0,12 до 0,07 доллара после перехода на полностью автоматизированные системы — снижение себестоимости на 42%.На этом этапе автоматизация начинает приносить существенную отдачу от инвестиций за счет экономии трудозатрат, обеспечения стабильного качества и увеличения ежедневной производительности.Уровень 4: Высокопроизводительные полностью автоматизированные производственные линии (15 000–30 000+ блоков в день)Наилучший выбор для: крупных промышленных предприятий, государственных подрядчиков по строительству инфраструктуры, производителей, поставляющих продукцию на крупные городские рынки, или предприятий, ориентированных на экспорт.Ценовой диапазонСтоимость полностью автоматизированных линий такого масштаба обычно колеблется от 150 000 до более чем 400 000 долларов. В самом высоком ценовом сегменте комплексные решения «под ключ» могут стоить более 500 000 долларов.Что вы получитеВысокопроизводительные промышленные линии обеспечивают управление с помощью ПЛК с минимальным участием человека. Они гарантируют стабильно высокую производительность, долговечность и надежную работу, а также легко интегрируются в интеллектуальные производственные линии. Такие модели, как ZC900, ZC1000, ZC1200 и ZC1500 от ZCJK, а также UNT1200A/B, производящие до 13 200–13 440 стандартных кирпичей в час, разработаны для удовлетворения потребностей промышленного масштаба.Например, лидирующая на рынке модель PMSA ULTRA-3000 — это высокопроизводительная машина сверхбольшой вместимости, сочетающая в себе новейшие мировые технологии и более 40 новых функций.Трудовые требованияДля работы в диспетчерской и контроля качества на этих высокоавтоматизированных линиях требуется всего 2–3 работника.Точка принятия решения: разомкнутая или замкнутая системаНа этом уровне мощности встает важнейший вопрос, требующий принятия инвестиционного решения: системы с разомкнутым или замкнутым контуром управления.Полностью автоматизированные линии с открытым контуром включают автоматическую укладку после формования, но оператор погрузчика должен транспортировать сложенные влажные блоки на площадку для естественного отверждения. Отверждение осуществляется на открытом воздухе или в сараях. Для таких систем обычно требуется 4–5 рабочих, включая водителя погрузчика.Полностью автоматизированные линии замкнутого цикла используют тележку для перемещения паллет непосредственно в контролируемую камеру отверждения, создавая бесперебойную круглосуточную систему циркуляции без необходимости использования вилочного погрузчика для перемещения влажных блоков. Для таких линий требуется всего 2–3 работника, и они, как правило, обеспечивают на 15–30% более высокую реальную суточную производительность по сравнению с системами открытого цикла благодаря отсутствию ограничений скорости вилочного погрузчика, отсутствию усталости водителя, непрерывной циркуляции паллет, ускоренным циклам отверждения и снижению повреждений влажных блоков.Компромисс очевиден: системы с замкнутым циклом требуют больших первоначальных капитальных вложений из-за инвестиций в камеры отверждения, но в регионах, где растут затраты на рабочую силу, эта разница существенно влияет на долгосрочные эксплуатационные расходы.Вопросы, касающиеся скрытых затрат• Тяжелая техника: в качественно изготовленных машинах конструкционная сталь может составлять 20–35% от общей стоимости материалов; более жесткие допуски означают меньшие потери на вибрацию и более высокую плотность блоков.• Вибрационные системы: Высокочастотные системы с высокой амплитудой колебаний и сбалансированными эксцентриковыми валами стоят дороже, но обеспечивают более равномерное уплотнение бетона и уменьшают количество пустот.• Стоимость пресс-форм: Закаленные комплекты пресс-форм с износостойкими вставками обычно стоят от 800 до 3000 долларов в зависимости от марки стали, количества полостей, текстуры и сложности. Если вы планируете частую смену продукции — например, чередование пустотелых блоков с тротуарной плиткой — заложите в бюджет несколько комплектов пресс-форм и быстросменные механизмы.• Гидравлические системы: цилиндры большего диаметра, насосы с датчиком нагрузки и быстродействующие клапаны улучшают повторяемость цикла, но увеличивают первоначальные затраты; сервоприводы еще больше увеличивают стоимость.Анализ инвестицийПолностью автоматизированные линии такого масштаба обеспечивают наименьшую себестоимость единицы продукции, но требуют наибольших капиталовложений. Хорошо организованное крупносерийное производство может достичь чистой прибыли в 12–20%, а валовой прибыли — до 40%. Такие линии лучше всего подходят для устоявшихся предприятий с четким рыночным спросом и масштабами производства, позволяющими поглотить первоначальные капиталовложения.За пределами машины: инвестиции в комплексное производство.Стоимость оборудования — это только начало. По мнению отраслевых экспертов, полные инвестиции в кирпичный завод состоят из семи основных компонентов: основного оборудования для производства блоков, приобретения земли и подготовки площадки, необходимого вспомогательного оборудования, закупки сырья, расходов на рабочую силу и персонал, административных и лицензионных сборов, а также необходимого оборотного капитала. В следующей таблице представлена ​​подробная оценка общих инвестиций по уровням мощности:Стоимость компонентов: Полуавтоматические (3–10 тыс./день) Автомобили среднего класса (8–15 тыс./день) Автомобили с большим объемом продаж (15–30 тыс.+/день)Основное оборудование: 15 000 – 40 000 долларов США, 60 000 – 120 000 долларов США, 150 000 – 400 000 долларов США и более.Вспомогательное оборудование 10 000 – 25 000 долларов США 30 000 – 60 000 долларов США 60 000 – 120 000 долларов СШАПодготовка земельного участка и площадки: 20 000 – 50 000 долларов США, 40 000 – 100 000 долларов США, 80 000 – 200 000 долларов США.Пресс-формы и оснастка: 2000–5000 долларов США, 5000–10000 долларов США, 8000–20000 долларов США.Установка и обучение: 2000–4000 долларов США, 5000–12000 долларов США, 12000–30000 долларов США.Запасы сырья: 10 000 – 20 000 долларов США, 20 000 – 40 000 долларов США, 40 000 – 80 000 долларов США.Оборотный капитал (3–6 мес.) 15 000 – 30 000 долл. 30 000 – 60 000 долл. 60 000 – 120 000 долл.Общая предполагаемая сумма инвестиций: 74 000 – 174 000 долларов США, 190 000 – 402 000 долларов США, 410 000 – 970 000 долларов США и более.Примечание: Цены могут значительно различаться в зависимости от местоположения, поставщика и конкретной конфигурации. Это приблизительные оценки, а не окончательные предложения.Ключевые скрытые издержки, которые часто упускаются из виду.• Электромонтажные работы и закладка фундамента: эти работы влекут за собой значительные местные затраты, которые варьируются в зависимости от объекта.• Подготовка площадки для сушки: Для систем с открытым контуром подготовка площадки для сушки требует значительных усилий.• Плата за разрешения и лицензии: региональные административные расходы существенно различаются.• Обучение операторов: Полностью автоматизированная система требует квалифицированных операторов; затраты на обучение увеличивают первоначальные расходы.Анализ затрат на блок в зависимости от мощностиАвтоматизация сокращает объемы производства на единицу продукции. Это приводит к значительным затратам. Данные из реальной практики показывают, что после перехода на полностью автоматизированные системы клиенты снизили себестоимость производства одного блока с 0,12 до 0,07 доллара. Завод по производству цементных блоков Производство 6000–8000 блоков в день обычно обеспечивает чистую прибыль в размере 0,04–0,06 доллара за блок, а ежедневная прибыль составляет около 300–450 долларов.В таблице ниже приведены приблизительные затраты на один блок в зависимости от уровня мощности:Примерная производственная мощность. Ориентировочная себестоимость производства одного блока. Ориентировочный диапазон суточной прибыли (10 000 блоков в день). Ориентировочные сроки окупаемости инвестиций.Ручной/мобильный $0,15 – $0,25 Не применимо (небольшие масштабы) 12–24 месяцаПолуавтоматический $0,10 – $0,14 $100 – $200 8–14 месяцевСредний ценовой диапазон, полностью автоматический режим: 0,07–0,09 долл. США, 250–400 долл. США, 6–10 месяцев.Высокообъемные полностью автоматические покупки: 0,05–0,07 долл. США, 400–600 долл. США и более, 5–8 месяцев.Предположения: местная продажная цена составляет примерно 0,18–0,22 доллара за стандартный пустотелый блок; расчеты приведены исключительно в иллюстративных целях.Структура принятия решений: выбор оптимальной мощности для вашего бизнесаПрежде чем принять окончательное решение, учтите следующие ключевые факторы:1. Определите свои производственные цели. Какой объем ежедневной продукции вам действительно необходим? Какие виды кирпича и ассортимент продукции вы будете предлагать? Реалистично оцените спрос на местном рынке.2. Оцените свои ресурсы. Каков ваш общий инвестиционный бюджет? Какова доступность и стоимость квалифицированной рабочей силы? Каковы ваши производственные площади и возможности электроснабжения?3. Оцените свой рынок. Является ли ваш рынок региональным или локальным? Низкие или растущие затраты на рабочую силу? Какой уровень качества продукции предлагают конкуренты?4. Сопоставьте оборудование с бизнес-планом. Используйте приведенную ниже простую матрицу выбора:Если ваша цель... Рекомендуемый уровеньНизкий уровень риска выхода на рынок, небольшой сельский рынок. Ручной/полуавтоматический режим.Стабильное региональное производство, умеренный бюджет, автоматическая коробка передач среднего класса.Крупномасштабное промышленное производство, минимальная себестоимость единицы продукции, высокопроизводительное полностью автоматизированное производство.Оптимизация трудозатрат, обеспечение стабильного качества. Полностью автоматизировано (любой уровень).5. Планируйте рост. Рассмотрите возможность модернизации выбранного вами оборудования. Полуавтоматические станки можно модернизировать позже, добавив дополнительные компоненты автоматизации. Это снижает финансовые риски и обеспечивает масштабируемость.Стратегические рекомендации для инвесторов на 2026 годНачните с реалистичной производительности. Для большинства средних предприятий станок с производительностью 8000–12000 блоков в смену (средний уровень полностью автоматизированных станков) обеспечивает наилучший баланс первоначальных затрат и операционной эффективности. Этот уровень позволяет значительно сэкономить на рабочей силе без капитальных вложений, характерных для крупнейших промышленных линий.Учитывайте всю инвестиционную экосистему. Стоимость оборудования — лишь один компонент; земля, вспомогательное оборудование, оборотный капитал и установка могут легко удвоить или утроить ваши общие инвестиции. Составляйте бюджет соответствующим образом.Тщательно взвесьте разницу между системами с разомкнутым и замкнутым контуром. В регионах с ростом затрат на рабочую силу системы с замкнутым контуром и автоматизированными камерами отверждения оправдывают свои более высокие первоначальные затраты за счет более низких долгосрочных эксплуатационных расходов и более высокой реальной суточной производительности.Согласуйте мощность с фактическим спросом. Избыточная мощность линии приводит к замораживанию капитала и низкой загрузке; недостаточная мощность вызывает переработки, узкие места и упущенные возможности для бизнеса. Данные показывают, что выбор оптимальной мощности может снизить общий бюджет проекта более чем на 30%.Сосредоточьтесь на общей стоимости владения, а не только на первоначальной цене. Профессиональные покупатели оценивают экономию на трудозатратах, техническом обслуживании, энергопотреблении и эффективности на протяжении всего срока службы машины, а не только цену покупки. Полностью автоматическая машина для изготовления блоков QGM может стоить на 70% дороже, чем ее ручной аналог, но снижение затрат на рабочую силу до 80% и более низкие себестоимость производства одного блока обеспечивают быструю окупаемость.Заключительные мыслиСтанок для изготовления бетонных блоков Рынок стабильно растёт и, по прогнозам, достигнет 1,74 миллиарда долларов в 2026 году при среднегодовом темпе роста 8,6% по сравнению с уровнем 2025 года. Выбор оптимальной мощности — это не просто техническое решение, а стратегическое, которое определит прибыльность, масштабируемость и конкурентоспособность вашего завода на долгие годы вперёд.Данные показывают, что выбор оборудования с разумно подобранной производительностью может сократить общий бюджет проекта более чем на 30%. И наоборот, несоответствие производительности — будь то слишком большая или слишком маленькая — может удвоить потери из-за простоя оборудования или упущенной выгоды.Согласовывая выбор производственных мощностей с рыночной реальностью, бюджетными ограничениями и долгосрочными планами роста, вы позиционируете свой бизнес наилучшим образом. бетонный блок бизнес для устойчивого успеха в 2026 году и в последующие годы.Предупреждение: Все цены и диапазоны инвестиций являются приблизительными оценками, основанными на данных производителя, рыночных отчетах и ​​отраслевых публикациях по состоянию на июнь 2026 года. Фактические затраты могут значительно отличаться в зависимости от местоположения, поставщика, конфигурации, стоимости доставки, импортных пошлин и колебаний валютных курсов. Всегда запрашивайте предложения от нескольких поставщиков и проводите тщательную проверку перед принятием инвестиционных решений.
  • Анализ инвестиций в полностью автоматизированную линию по производству блоков к 2026 году: полное руководство для инвесторов. Jun 03, 2026
    Промышленность по производству бетонных блоков В 2026 году страна переживает беспрецедентный рост. Глобальная автоматические станки для изготовления блоков По прогнозам, к 2026 году объем рынка достигнет 1,74 миллиарда долларов, увеличиваясь на 8,6% в год по сравнению с уровнем 2025 года. Тем временем, рынок экологически чистых строительных материалов расширяется еще быстрее, по прогнозам, его объем вырастет с 320,78 миллиарда долларов в 2025 году до 359,41 миллиарда долларов в 2026 году, демонстрируя впечатляющий среднегодовой темп роста в 12,0%. Для предпринимателей и инвесторов, стремящихся выйти на этот процветающий рынок, крайне важно понимать полную картину инвестиций в полностью автоматизированную линию по производству блоков — не только стоимость оборудования, но и каждый компонент затрат, превращающий производственную линию в прибыльный завод. Почему полная автоматизация? Аргументы в пользу автоматизации. Прежде чем углубляться в цифры, давайте рассмотрим фундаментальный вопрос: зачем инвестировать в полностью автоматизированные системы, если... полуавтоматические или ручные машины Это обойдется гораздо дешевле на начальном этапе? A полностью автоматизированная производственная линия Это позволяет снизить затраты на рабочую силу до 80% по сравнению с ручными операциями. Данные из реальной практики показывают, что после перехода на полностью автоматизированные системы клиенты сократили себестоимость производства одного блока с 0,12 до 0,07 доллара — снижение себестоимости единицы продукции на 42%. Одна только экономия на оплате труда имеет колоссальные масштабы. Для ручной обработки может потребоваться от 15 до 20 рабочих для смешивания, формования, отверждения и укладки, в то время как автоматизированная производственная линия обычно работает всего с 3-5 работниками, занимающимися надзором, контролем качества и техническим обслуживанием. В течение пяти лет эта экономия на заработной плате часто превышает первоначальную стоимость приобретения оборудования. Помимо снижения трудозатрат, автоматизация обеспечивает стабильное качество продукции, снижение процента брака и возможность непрерывной работы в течение многих часов благодаря интеграции конвейеров и оптимизированным системам отверждения. На рынках с высокими затратами на рабочую силу, таких как некоторые регионы Ближнего Востока, более высокие капиталовложения могут быстро окупиться за счет экономии на заработной плате. Ценовой диапазон: чего ожидать в 2026 году В 2026 году рынок оборудования для производства бетонных блоков будет представлен тремя различными уровнями: · Вход или полуавтоматические машины: примерно 15 000–40 000 долларов· Автоматическая машина среднего классаs: примерно 60 000–120 000 долларов США· Полностью автоматизированные линиипримерно от 150 000 до 400 000 долларов и выше Полностью автоматическая машина QGM может стоить на 70% дороже, чем ее ручной аналог, но при этом значительно снижает эксплуатационные расходы. Наиболее влияющим фактором является производительность — машина, производящая 1000 блоков за смену, может стоить в три-четыре раза дешевле, чем модель, рассчитанная на 10 000 блоков за смену. Для наглядности, вот разбивка типичных ценовых диапазонов в зависимости от вместимости: Производительность (блоков/8 ч) Время цикла (сек) Мощность двигателя (кВт) Примерный диапазон цен (доллары США)2000–4000 18–25 15–22 15000–350005000 – 8000 12–16 30–45 40000 – 800009000 – 12000 8–11 55–75 90000 – 18000015 000+ 5–7 90–132 200 000 – 500 000+ Разбор общих инвестиций: помимо стоимости оборудования. Стоимость оборудования — это лишь основная составляющая производства. По мнению экспертов отрасли, полные инвестиции в кирпичный завод состоят из семи основных компонентов: основное оборудование, приобретение земли и подготовка площадки, вспомогательное оборудование, сырье, рабочая сила, административные и лицензионные сборы, а также оборотный капитал. Вот реалистичная разбивка для... среднеразмерная полностью автоматизированная производственная линия в 2026 году (мощность 8000–12000 блоков за смену): 1. Оборудование для изготовления стержневых блоков (150 000 – 250 000 долларов США) Это включает в себя Основной блок станка, гидравлическая система, панель управления ПЛК и вибрационный модуль. Системы высокочастотной вибрации с высокой амплитудой и сбалансированными эксцентриковыми валами стоят дороже, но позволяют получать более плотные и качественные блоки. Гидравлические системы с цилиндрами большего диаметра и быстродействующими клапанами улучшают повторяемость цикла и снижают количество брака. 2. Пресс-формы и оснастка (5000–15000 долларов) Стоимость комплектов закаленных пресс-форм с износостойкими вставками обычно составляет от 800 до 3000 долларов в зависимости от марки стали и сложности конструкции. Для пустотелых блоков (400×200×200 мм) одна пресс-форма может производить от 8 до 15 изделий за цикл, при этом производительность составляет от 1920 до 2700 блоков в час. Если вы планируете производить несколько типов продукции — пустотелые блоки, тротуарную плитку, бордюрный камень — заложите в бюджет несколько комплектов пресс-форм и механизмы быстрой смены. 3. Вспомогательное оборудование (50 000 – 100 000 долларов США) Для полноценной производственной линии требуется не только основное оборудование. К числу важнейших компонентов относятся: • Система дозирования и смешивания бетона• Конвейерные ленты и системы перемещения материалов· Автоматический податчик поддонов и система возврата· Система штабелирования готовых блоков• Централизованная интегрированная система управления Полностью автоматизированная линия с паллетными податчиками может легко удвоить базовую стоимость оборудования. 4. Подготовка земельного участка и площадки (от 30 000 до 150 000 долларов США и выше — в значительной степени зависит от региона) Стоимость земли значительно варьируется в зависимости от местоположения. Стандартный завод по производству блоков требует: • Производственная площадь для размещения линии (обычно 1500–5000 кв. м)• Хранение сырья (заполнители, цемент, зола-унос)• Площадка или камера для сушки• Зона хранения готовой продукции• Офисные и служебные помещения Для замкнутых систем с автоматизированными камерами отверждения требуется больший зазор над крышей из-за вертикальной конструкции камеры отверждения. 5. Монтаж, ввод в эксплуатацию и обучение (5–10% от стоимости оборудования) Монтаж, ввод в эксплуатацию и обучение операторов обычно увеличивают стоимость покупки на 5–10%. Электромонтажные работы, закладка фундамента и подготовка контролируемой зоны для отверждения влекут за собой значительные местные затраты, которые варьируются в зависимости от объекта. 6. Запасы сырья (3–6 месяцев оборотного капитала) Цемент, заполнители, вода и добавки составляют 60–70% текущих производственных затрат. Для предприятия среднего размера следует заложить в бюджет 30 000–60 000 долларов на первоначальный запас сырья. 7. Операционные расходы (текущие) • Энергопотребление: Небольшие и средние предприятия обычно потребляют 15–45 кВт·ч в час работы двигателей, вибраторов и гидравлических систем. Затраты на электроэнергию составляют 10–15% от общих производственных расходов.• Техническое обслуживание и запасные части: Регулярная замена изнашиваемых деталей, замена гидравлического масла и профилактическое техническое обслуживание.• Рабочая сила: 3–5 квалифицированных операторов для полностью автоматизированных линий. Сводная таблица по общим инвестициям Стоимость компонентов: Низкий ценовой сегмент (USD) Средний ценовой сегмент (USD) Высокий ценовой сегмент (USD)Оборудование для изготовления стержневых блоков 150 000 200 000 250 000Пресс-формы и оснастка 5000 10000 15000Вспомогательное оборудование 50 000 70 000 100 000Подготовка земли и участка 30 000 80 000 150 000Установка и обучение 10 000 15 000 25 000Запасы сырья 30 000 45 000 60 000Общие первоначальные инвестиции: 275 000 долл. США, 420 000 долл. США, 600 000 долл. США. Примечание: Эти цифры являются приблизительными. Окончательная стоимость зависит от местоположения, производственных мощностей, уровня автоматизации и поставщика. Разомкнутый или замкнутый контур: важнейшее инвестиционное решение Ключевое различие в полностью автоматизированных производственных линиях заключается в разомкнутом и замкнутом контуре управления. Системы с открытым контуром автоматически укладывают влажные блоки, но оператор погрузчика должен доставить их на площадку для естественного твердения. Для таких систем требуется 4–5 рабочих, включая водителя погрузчика, но первоначальные капитальные затраты ниже. Системы с замкнутым циклом используют тележку с направляющими для перемещения поддонов непосредственно в контролируемую камеру отверждения, обеспечивая бесперебойную круглосуточную циркуляцию без необходимости использования вилочного погрузчика. Для таких систем требуется всего 2–3 работника, и обычно они обеспечивают на 15–30% более высокую реальную суточную производительность по сравнению с системами с разомкнутым циклом. Компромисс: системы с замкнутым циклом имеют более высокие первоначальные затраты из-за инвестиций в камеры отверждения, но значительно более низкие долгосрочные эксплуатационные расходы в регионах, где растут затраты на рабочую силу. Анализ рентабельности инвестиций (ROI) Финансовые аргументы в пользу полной автоматизации убедительны. Грамотно управляемый завод по производству блоков может достичь чистой прибыли в 12–20%, а валовая прибыль — до 40%. Для полностью автоматизированных линий Обычно окупаемость инвестиций составляет от 5 до 7 месяцев при благоприятных рыночных условиях. Это выгодно отличается от 6–10 месяцев для полуавтоматических систем с низкими инвестициями. Математика работает, потому что: • Снижение себестоимости производства одного блока (с 0,12 до 0,07 доллара в подтвержденных случаях).• Более высокая суточная производительность при стабильном качестве.• Более низкий процент брака (меньше отходов)• Снижение зависимости от рабочей силы в регионах с высокой заработной платой. Пример быстрого расчета рентабельности инвестиций для полностью автоматизированной линии среднего ценового сегмента стоимостью 400 000 долларов, производящей 10 000 блоков в день с чистой прибылью в 0,03 доллара за блок: • Ежедневная прибыль: 300 долларов• Ежемесячная прибыль (за 25 рабочих дней): 7500 долларов США• Годовая прибыль: 90 000 долларов США• Период окупаемости инвестиций: приблизительно 4–5 лет, за исключением экономии на оплате труда и сокращения отходов. Стратегические рекомендации для инвесторов на 2026 год Начните с реалистичной производительности: для большинства средних предприятий машина с производительностью 8000–10000 блоков за смену обеспечивает наилучший баланс между первоначальными затратами и операционной эффективностью. Инженерная команда QGM рекомендует поддерживать 20%-ный запас мощности на пиковые сезоны. Рассмотрите модульный рост: начните с производственной линии, которую можно модернизировать. Полуавтоматические станки можно будет позже модернизировать, добавив дополнительные компоненты автоматизации. Это снижает финансовые риски и обеспечивает масштабируемость. Учитывайте все «скрытые» затраты: монтаж, фундамент, электромонтажные работы и подготовка площадки для сушки могут увеличить стоимость покупки на 5–10%. Заложите в бюджет как минимум три-шесть месяцев оборотного капитала для бесперебойной работы. Географические особенности: Затраты на рабочую силу сильно различаются — в регионах с высокой заработной платой (часть Ближнего Востока, Европа, Северная Америка) полностью автоматизированные линии обеспечивают более быструю окупаемость инвестиций за счет экономии на заработной плате. На рынках с более низкой заработной платой полуавтоматизированные линии могут быть более сбалансированным вариантом для начала. Выбор поставщика имеет значение: качество сборки определяет цену. Конструкционная сталь может составлять 20–35% от стоимости комплектующих в качественно изготовленных машинах. К числу основных поставщиков в 2026 году относятся QGM (с немецкой технологией Zenith), Qunfeng Group, Hawen и Poyatos. Линейка, разработанная в Германии, обычно обходится дороже на начальном этапе, но обеспечивает более низкие затраты на долгосрочное техническое обслуживание. Прогноз развития рынка на 2026 год Глобальный рынок автоматизированных станков для производства блоковКомпания находится на траектории устойчивого роста, прогнозируется увеличение с 1,61 млрд долларов в 2025 году до 1,74 млрд долларов в 2026 году. Сектор экологически чистых строительных материалов расширяется еще быстрее, прогнозируется, что к 2036 году его выручка достигнет 190 млрд долларов. Ключевые тенденции, стимулирующие рост, включают интеграцию ИИ в проектирование материалов, низкоуглеродистые составы бетона, расширенное использование переработанных материалов (зола, шлак) и более широкое внедрение интеллектуальных систем отслеживания материалов. Инвестиции в 2026 году — это не просто покупка оборудования, это позиционирование вашего бизнеса в условиях растущего спроса на строительные материалы в течение следующего десятилетия. Как отмечает один из экспертов отрасли, вопрос заключается не просто в приобретении единицы оборудования; речь идет о перестройке всей финансовой и операционной структуры бизнеса для будущего роста. Внедрение полностью автоматизированной линии по производству блоков в 2026 году, будь то запуск нового предприятия или расширение существующих операций, представляет собой стратегическую инвестицию в эффективность, качество и долгосрочную конкурентоспособность. Будущее строительной отрасли – за автоматизацией, устойчивым развитием и данными, и сейчас самое время инвестировать.
  • План модернизации среднеразмерных заводов по производству блочного проката: от полуавтоматического до полностью автоматического режима – ключевые этапы и окупаемость инвестиций для владельцев. May 29, 2026
    Заголовок: План модернизации средних заводов по производству блочного проката: от полуавтоматического до полностью автоматического режима — ключевые этапы и окупаемость инвестиций для владельцев. Если вы являетесь владельцем средний по размеру завод по производству бетонных блоковВероятно, вы уже ощутили на себе давление. Затраты на рабочую силу растут. Клиенты хотят более жестких допусков и более быстрой доставки. Ваша старая полуавтоматическая линия – где оператор нажимает кнопки, вручную перемещает паллеты и записывает данные о производстве в блокнот – по-прежнему производит блоки. Но с каждым годом конкурировать становится все сложнее.   Вы слышали о «Полностью автоматические линии».«Вы можете представить себе роботов, многомиллионные ценники и IT-специалистов, которых вы не можете себе позволить. Хорошая новость? Пошаговая модернизация не только возможна, но и может окупиться быстрее, чем вы думаете».   В этой статье подробно рассказывается о переходе от полуавтоматического оружия к полностью автоматическому, куда следует вложить средства в первую очередь и на какую реальную прибыль может рассчитывать владелец малого или среднего бизнеса.   ---   Часть 1: Что на самом деле означает «полуавтоматический режим против автоматического»?   Давайте четко определим стартовую линию.   Характеристики: Полуавтоматическая линия, Полностью автоматическая линия Цикл работы блочного станка Автоматический (управляемый ПЛК) Автоматический (ПЛК) Погрузка/разгрузка паллет: ручной вилочный погрузчик или ручная тележка; автоматический паллетный магазин и конвейер. Укладка в кубические футы / обвязка. Ручная штабелировка. Автоматическая укладка в кубические футы и обвязка. Настройка оборудования. Оператор поворачивает потенциометры, вручную меняет рецепт. Рецепты загружаются из HMI или MES. Запись данных. Бумажный журнал. Счетчики производственных показателей в реальном времени, время простоя, общая эффективность оборудования (OEE). Количество рабочих в смену: 6–8 человек, 2–3 человека. Время переналадки: 30–60 минут, 3–5 минут   Большинство растений среднего размера уже имеют Блок-машина с ПЛК-управлением (вибрация, уплотнение, выталкивание). Это суть. Часть «полу» относится ко всему, что происходит до и после: ручная обработка паллет, ручная загрузка стеллажей, ручная сортировка по объему и ручная проверка качества.   Цель модернизации: автоматизировать поток материалов вокруг блочного станка и подключить ПЛК к простой системе управления производством.     Часть 2: Важные этапы обновления – не пытайтесь зайти слишком далеко   Полноценная автоматизированная производственная линия «с нуля» может стоить от 500 000 до 1 миллиона долларов и более (новое оборудование, робот-укладчик, оборудование для обработки вяленых стеллажей и т. д.). Но вам это не нужно. Вам необходима поэтапная модернизация, которая защитит ваш денежный поток.   Шаг 0: Проведите аудит вашей текущей линии (бесплатно, 1 день)   Идите по своей линии и считайте:   • Сколько человек прикасаются к поддону от бетоносмесителя до площадки? • Каково среднее время простоя за смену, связанное с «ожиданием поддонов» или «ручной укладкой»? • Сколько дефектов продукции возникает из-за непоследовательной ручной регулировки?   Это пригодится вам для расчета срока окупаемости в дальнейшем.   Шаг 1: Автоматизация циркуляции паллет (минимальный риск, максимальная экономия трудозатрат)   Добавьте конвейер для возврата поддонов и простой магазин для поддонов на входе в станок.   • Ориентировочная стоимость: ~20 000–40 000 долларов США (модернизация) • Экономия трудозатрат: исключается необходимость привлечения 1-2 человек для погрузки/разгрузки паллет. • Окупаемость инвестиций: Часто менее чем за 12 месяцев.   Без этого ваш блочный автомат простаивает в ожидании пустых поддонов – это скрытый фактор, снижающий прибыль.   Шаг 2: Модернизация интерфейса управления – от непонятных кнопок до сенсорного экрана (HMI)   Вероятно, ваш существующий ПЛК оснащен старой клавиатурой или черно-белым экраном. Замените его на современный человеко-машинный интерфейс (HMI) — стоимостью от 3000 до 6000 долларов.   • Почему это важно: Вы можете хранить рецепты для 20 различных продуктов. Оператор нажимает кнопку «Продукт A – твердый блок», и ПЛК автоматически регулирует вибрацию, давление и высоту. Никаких догадок. • Сокращение брака: как правило, на 3-5% меньше отходов из-за неправильной настройки.   Шаг 3: Добавьте простую систему отслеживания производства (базовую MES-систему или просто регистратор данных).   Вам не нужна полноценная система MES. Начните с регистратора данных на ПЛК, который записывает:   • Количество отсчетов в час • Причины простоя (из-за нажатия нескольких кнопок на человеко-машинном интерфейсе) • Количество отклоненных запросов   Многие небольшие компании, занимающиеся автоматизацией, предлагают программный модуль стоимостью от 2000 до 5000 долларов, который работает на промышленном ПК и ежедневно отправляет отчет о производстве по электронной почте.   • Преимущество: Вы будете точно знать, где теряется время. Большинство владельцев обнаруживают, что их «80% эффективности» на самом деле составляет 55%, если учитывать задержки, связанные с ручным управлением.   Шаг 4: Автоматизируйте одну станцию ​​ручной укладки (сосредоточьтесь на узком месте).   На заводах по производству блоков часто приходится выполнять одну тяжелую работу: укладывать готовые блоки на деревянные поддоны для сушки. Это изнурительная работа с высокой текучестью кадров.   • Вариант модернизации: простой портальный захват или недорогой промышленный робот (например, подержанный 6-осевой робот с захватом). Общая стоимость составит примерно 40–70 тысяч долларов, если покупать восстановленное оборудование. · Альтернатива: Специализированная «машина для нарезки кубиков» из полых блоков. – менее гибкий, но дешевле (25–35 тыс. долларов США за подержанный товар).   Этот шаг часто устраняет последнее узкое место, требующее ручного труда, что позволяет организовать третью смену без найма новых сотрудников.   Шаг 5 (необязательно): Интегрируйте систему перемещения стеллажей для сушки.   Для большинства растений среднего размера, полностью автоматизированная система установки/снятия с полок в печах для сушки. Это дорого (от 100 000 долларов и выше). Если у вас нет очень больших объемов производства, вы можете использовать это полуавтоматическое оружие еще 2-3 года. В первую очередь сосредоточьтесь на шагах 1-4.   ---   Часть 3: Реалистичные инвестиции и окупаемость – конкретный пример   Давайте рассмотрим в качестве модели типичное предприятие среднего размера (2 миллиона стандартных блоков в год, в настоящее время 7 операторов в смену, две смены).   Текущая ситуация (полуавтоматический режим)   • Трудозатраты: 7 человек × 2 смены = 14 работников по 15 долларов в час = 210 долларов в час. • Эффективность: 65% (время простоя из-за задержек с паллетами, ручной укладки, корректировок) • Доля брака: 5% • Время переналадки: 45 минут на смену товара, 3 смены в день = 2,25 часа потерянного времени.   После трехэтапной модернизации (в течение 18 месяцев)   Этап 1 (1–6 месяцев): Организация движения паллет + модернизация интерфейса «человек-машина» Инвестиции: 45 000 долларов США Сокращение трудовых ресурсов: на 2 человека меньше в смену → экономия 30 долларов в час × 16 часов в день × 300 дней = 144 000 долларов в год Срок окупаемости: ~4 месяца   Этап 2 (7–12 месяцев): Отслеживание производства + базовая автоматизация укладки. Инвестиции: 50 000 долларов США Сокращение трудозатрат: на 1 человека больше в смену + сокращение брака на 3% + ускорение переналадки на 20%. Экономия: ~90 000 долларов в год (затраты на рабочую силу) + 25 000 долларов на материальные потери = 115 000 долларов в год Срок окупаемости: ~5 месяцев   Этап 3 (13–18 месяцев): Вторая станция штабелирования или конвейер на склад. Инвестиции: 40 000 долларов США Дальнейшее сокращение штата: на одного человека больше в смену → 72 000 долларов в год Срок окупаемости: ~7 месяцев   Итоговая сумма через 18 месяцев   • Общий объем инвестиций: ~135 тыс. долларов США • Ежегодная экономия (затраты на рабочую силу + потери): 331 тыс. долларов США • Повышение эффективности: с 65% до 88% • Окупаемость всего обновления: ~5 месяцев (суммарный срок; каждый этап окупается раньше следующего)   Примечание: Эти цифры типичны для Северной Америки/Южной Азии — скорректируйте их с учетом местных ставок оплаты труда и наличия оборудования. Логика применима везде.   ---   Часть 4: Скрытые факторы окупаемости инвестиций, которые упускают из виду владельцы бизнеса   Помимо трудозатрат и отходов, еще более важны три вещи:   1. Снижение текучести кадров и затрат на обучение.   При ручной укладке товаров текучесть кадров составляет 50-100% в год. Наём, обучение и несчастные случаи на производстве приводят к скрытым затратам в размере 10-20 тысяч долларов в год на каждого работника. Автоматизация устраняет самые неприятные виды работ.   2. Способность работать в более длительные смены (или в третью смену).   Полуавтоматическая линия часто не может работать в ночную смену, потому что не хватает квалифицированных рабочих. С автоматизацией же достаточно просто переключить тумблер, и линия будет работать 20 часов в сутки. Дополнительная мощность может удвоить вашу прибыль без приобретения нового оборудования.   3. Стабильное качество = клиенты премиум-класса   Подрядчики будут платить на 5-10% больше за блоки с одинаковыми размерами и цветом. Автоматическое управление рецептурой (HMI + PLC) обеспечивает эту стабильность. Один мой знакомый владелец после модернизации поднял цену продажи на 8 долларов за 1000 блоков — дополнительные 16 000 долларов в год на 2 миллиона блоков.     Часть 5: Три предупреждения из реальной жизни (прочитайте это перед покупкой)   1. Не покупайте больше автоматизированного оборудования, чем может обеспечить ваша электроэнергетическая компания. Проверьте доступную мощность (в амперах, фазах). Добавление конвейеров, роботов и более мощного воздушного компрессора может потребовать модернизации системы электроснабжения (10–20 тыс. долларов). Запланируйте это.   2. Начните с местного интегратора, а не с крупного OEM-производителя. Крупные производители оригинального оборудования хотят продать вам совершенно новую производственную линию. Местные промышленные электрики или небольшие компании, занимающиеся автоматизацией, могут модернизировать паллетные конвейеры и HMI-интерфейсы за гораздо меньшие деньги. Запросите рекомендации у других производителей блоков.   3. Ваши сотрудники важны. Обучите существующих операторов использованию HMI и панели управления. Если они воспримут автоматизацию как угрозу, они будут саботировать её. Вместо этого пообещайте, что автоматизация предотвратит увольнения — вы просто увеличите рабочие часы и расширите бизнес. Большинство работников всё равно ненавидят ручную укладку.     Часть 6: Первый шаг – быстрый результат за 2 недели   Не обязательно планировать проект на целый год. Начните с двухнедельного мини-проекта:   1. Свяжитесь с двумя местными поставщиками систем автоматизации. Спросите: «Можете ли вы добавить конвейер для возврата паллет и базовый человеко-машинный интерфейс к нашей существующей блочной машине менее чем за 15 000 долларов?» 2. Измерьте время простоя за одну неделю. Записывайте каждый раз, когда блочный станок останавливается в ожидании поддонов или оператора. 3. Рассчитайте текущую себестоимость одного блока (материалы + рабочая сила + накладные расходы).   В течение месяца у вас будет четкое предложение. А если окупаемость составит менее 6 месяцев (а это почти всегда так), то вы приняли очевидное решение.     Вывод: вам не нужен миллион долларов.   Слишком многие владельцы небольших заводов считают, что «полностью автоматизированное производство» недостижимо. Правда в том, что переход от полуавтоматического к автоматизированному производству — это лестница, а не прыжок. Начните с обработки паллет и улучшенного контрольного экрана. Добавляйте укладку только там, где это наиболее проблематично. Отслеживайте свои данные. Каждая ступенька окупает следующую.   В ближайшие десять лет переживут не те предприятия, которые используют новейшее оборудование. Переживут они те, которые постепенно устранят ручной труд – в темпе, который позволит их денежный поток.   У вас уже есть блочный автомат. Теперь заставьте его работать самостоятельно.  
  • Как системы ПЛК и MES повышают эффективность производственных линий с использованием интеллектуальных блоков May 25, 2026
      В мире производство бетонных блоковРазница между прибылью и убытком часто кроется в недостатках — незаметных простоях, несоответствиях в материалах и реактивном техническом обслуживании. На протяжении десятилетий заводы по производству блоков полагались на локализованные ПЛК (программируемые логические контроллеры), работающие изолированно. Операторы следили за экранами, но завод никогда по-настоящему не «общался» с бизнесом.   Сегодня конвергенция ПЛК и MES (систем управления производством) превращает эти грохочущие производственные линии в интеллектуальные, самосознающие устройства. Но как именно эти две технологии взаимодействуют, обеспечивая интеллектуальное управление? Давайте разберем шкаф управления и заглянем под капот.   ---   Классические роли: ПЛК как «мышцы», MES как «мозг».   Чтобы понять их синергию, мы должны сначала различить их исконные области применения.   • ПЛК (программируемый логический контроллер): воин реального времени. Он работает в миллисекундах. Он считывает показания датчиков (давления, температуры, положения), управляет исполнительными механизмами (клапанами, двигателями, вибраторами) и выполняет лестничную логику, которая перемещает поддоны, партии, агрегаты и циклы. блочный автоматБез ПЛК ничего не движется. Он обеспечивает безопасность и точность на уровне микросекунд. • MES (Система управления производством): Стратег. Она работает в секундах, минутах и ​​сменах. Она отвечает на такие вопросы, как: «Какой следующий заказ?», «Какой рецепт следует использовать на станке №3?», «Какова общая эффективность оборудования (OEE) сушильной камеры?». MES устраняет разрыв между вашей ERP-системой (заказы, запасы) и производственным цехом.   Старая проблема: ПЛК знал, как изготовить блок, но не знал, какой блок изготовить следующим. MES знал, что производить, но не мог контролировать частоту вибрации. В одиночку ни один из них не может обеспечить «умное управление».   ---   Цифровое рукопожатие: как они устанавливают связь.   Расширение возможностей начинается с интеграции — как правило, с использованием OPC UA (Open Platform Communications Unified Architecture) или MQTT (Message Queuing Telemetry Transport) для современных предприятий.   • Передача данных из MES в PLC: MES загружает производственные заказы, параметры рецептуры (например, «Соотношение цемента: 12%, Время вибрации: 2,1 сек, Давление уплотнения: 210 бар») и заданные значения непосредственно в PLC. • От ПЛК к MES: ПЛК передает данные в режиме реального времени — фактическое время цикла, энергопотребление на блок, частоту вибрации, уровень материала в бункерах и коды аварийных сигналов.   Этот двунаправленный поток создает "умный цикл".   5 способов, которыми интеграция ПЛК и MES расширяет возможности блочного производства   Перейдём от теории к конкретике (игра слов уместна). Вот как профсоюз обеспечивает эффективное управление (менеджмент и контроль).   1. Динамическое управление рецептами и расписанием.   Традиционный завод по производству блоков может Производство сплошных блоков, пустотелых блоков и тротуарной плитки на одной линии.Изменение рецептов вручную означает остановку производственной линии, вращение потенциометров и риск человеческой ошибки.   При использовании ПЛК + MES: MES распознает предстоящий заказ из ERP. Он автоматически передает новый рецепт в ПЛК за 30 секунд до переналадки. ПЛК вносит необходимые корректировки. Весовые дозаторы заполнителей, устройства подачи цемента, амплитуда вибрации и распределение стеллажей для твердения цемента. без вмешательства оператора. Время простоя между заменами продукции сокращается с 15 минут до 30 секунд.   2. Контроль качества в режиме реального времени (в процессе производства)   Качество блоков зависит от прочности в сыром виде (сразу после формования) и плотности. В системах с изолированным хранением проверка качества проводится в лаборатории через несколько часов, а это значит, что вся партия блоков, предназначенная для обжига, может быть испорчена.   Интеллектуальное управление: ПЛК отслеживает пиковую мощность вибрации, осадку материала и давление уплотнения для каждого отдельного блока. Используя периферийные вычисления, при обнаружении отклонения (например, снижение частоты вибрации на 5 Гц) он отправляет оповещение о качестве в MES. Затем MES может:   • Зарегистрируйте затронутую партию (цифровая генеалогия). • Автоматически отклонять этот ряд при отверждении. • Приостановите производство и запросите проверку материалов.   Результат: Ни один бракованный товар не проходит дальше по производственной линии.   3. Прогнозирующее и реактивное техническое обслуживание   Сломанный привод миксера или изношенный гидравлический насос могут привести к длительной простою станка для производства блоков стоимостью 2 миллиона долларов. Традиционные ПЛК срабатывают только после поломки.   Комплексный подход: ПЛК непрерывно отслеживает ток двигателя, температуру подшипников и чистоту гидравлического масла. Он передает эти данные о тенденциях в MES. MES применяет алгоритмы для обнаружения аномалий (например, «Температура подшипника повышается на 0,5°C быстрее за цикл, чем за последние 10 000 циклов»). Затем он автоматически генерирует заявку на техническое обслуживание, планируя ее выполнение на следующую смену до возникновения неисправности.   4. Отслеживание гранулированной энергии и материалов.   Производство блоков — энергоемкий процесс (вибраторы, гидравлические насосы, обработка паром). Без интеграции вы получаете только данные о общем объеме электроэнергии, потребляемой заводом в кВт·ч в сутки.   Благодаря интеграции: ПЛК регистрирует потребление энергии за цикл. MES сопоставляет это с типом продукта и сменой. И вдруг вы видите: "Полый блок Блок №4 потребляет на 18% больше энергии, чем пустотелый блок №2 – проверьте гидравлический клапан V-12. Или: «Смена B использует на 7% больше цемента на блок, чем смена A – переучите дозировку». Это не просто данные, а полезная информация для принятия решений.   5. Полная отслеживаемость (от карьера до строительной площадки)   Если в высотном здании разрушается какой-либо блок, кто его изготовил? Какая партия цемента использовалась? Какой температурный режим твердения применялся?   Система MES агрегирует данные, помеченные ПЛК: Отметка времени формования, идентификатор партии заполнителей, идентификатор оператора и график температуры зоны отверждения в печи. Это позволяет создать цифровой двойник для каждой паллеты блоков. В случае претензий к качеству, вы можете отменить производство и определить первопричину за считанные минуты, а не недели.     Панель управления "Smart Control": Один день из жизни   Представьте себе панель управления директора завода (работающего на базе MES-системы, управляемой ПЛК):   · 9:00: Заказ № 4501 (1500 тротуарных плиток красного цвета) выпущен. Система MES проверяет запасы сырья (из ERP) и видит, что цементный силос заполнен на 40%. ОК. · 9:05: Система MES загружает рецепт в ПЛК для производства асфальтоукладчиков. Запуск линии. · 9:22: ПЛК обнаруживает задержку в работе транспортёра кубов на 2 секунды. Он сообщает об этом в MES как о «начинающейся неисправности». · 9:25 утра: MES автоматически отправляет электронное письмо в службу технического обслуживания: «Проверьте смазку цепи на станции для измерения длины отрезков (прогнозируемый отказ через 4 часа)». · 10:00: Производство работает бесперебойно. По данным MES, показатель OEE составляет 82% (доступность: 91%, производительность: 88%, качество: 99,5%).   Никаких бумажных журналов учета. Никакого пожаротушения. Только интеллектуальное управление.   План реализации проекта по строительству заводов по производству блоков   Готовы перейти от устаревших систем к интеллектуальным? Следуйте этой лестнице:   1. Стандартизация маркировки данных ПЛК: Обеспечьте единообразную маркировку каждого критически важного оборудования (миксера, пресса, печи) для отображения состояния, счетчиков и сигналов тревоги. 2. Установите промышленный шлюз: используйте периферийное устройство для буферизации и нормализации данных со старых ПЛК (Modbus, Profibus) в соответствии с современными протоколами (OPC UA, MQTT). 3. Внедрите модуль MES: начните с малого — отслеживайте объемы производства и время простоя. Постепенно добавляйте модули контроля качества и технического обслуживания. 4. Замкните цикл: разрешайте запись в MES → PLC только для изменений рецепта после проверки. Никогда не допускайте неконтролируемую запись в критически важную для безопасности логику. 5. Обучите команду: ваши лучшие операторы должны видеть панель управления MES, а не бояться ее. Покажите им, как она снижает уровень стресса и брака.     Итог   ПЛК обеспечивают управление — возможность правильно перемещать станок. MES-системы обеспечивают интеллектуальные возможности — возможность принимать верные решения относительно этого перемещения. Сами по себе они — всего лишь инструменты. Вместе же они превращают шумный, пыльный завод по производству блоков в предсказуемую, прозрачную и прибыльную «умную» фабрику.   Блоки, которые вы создаете сегодня, построят города завтрашнего дня. Почему бы не построить их с помощью одной строчки кода, показаний датчиков и замкнутой системы, которая никогда не спит?   Готовы к интеграции? Начните с запроса у поставщика ПЛК информации о возможностях OPC UA, а у партнера по ERP-системам — руководства по подключению к MES. Будущее производства блоков уже подключено к сети.
  • От отходов к стенам: как строительный мусор и зола превращаются в экологически чистые бетонные блоки May 20, 2026
      Мы живем в эпоху беспрецедентного строительства и сноса. Ежегодно в мире образуются миллиарды тонн строительных и демонтажных отходов, а также огромные объемы отходов сжигания угля, таких как летучая зола. Традиционно и то, и другое представляло собой серьезную экологическую проблему.   А что, если мы скажем вам, что старые кирпичи, битый бетон и пыль с электростанций могут превратиться в высокоэффективные строительные блоки?   Добро пожаловать в будущее экологически чистой кладки. Вот как строительные отходы и зола-унос превращаются в новые бетонные блоки – превращая проблему загрязнения в историю успеха в рамках циклической экономики.   ---   Проблема: два гиганта по переработке твердых отходов.   1. Строительный и демонтажный мусор. Битый бетон, измельченный кирпич, плитка и асфальт. Большая часть попадает на свалки или нелегальные полигоны, где происходит выделение тяжелых металлов и занимает ценное пространство. 2. Зола-унос Мелкодисперсный порошкообразный побочный продукт работы угольных электростанций. Несмотря на рост возобновляемой энергетики, существующие запасы золы остаются огромными. Неправильная утилизация загрязняет почву и воду.   Оба материала богаты кремнеземом, глиноземом и кальцием — по сути, теми же компонентами, которые содержатся в традиционном цементе и заполнителях. Это не совпадение; это возможность.   ---   Решение: замкнутая линия по производству бетонных блоков.   Современные заводы по производству бетонных блоков Эти объекты перепрофилируются в центры переработки ресурсов. Вот как происходит эта трансформация:   Шаг 1: Переработка отходов   • Строительные отходы измельчаются, просеиваются и разделяются магнитами для удаления стальной арматуры. Древесина, пластик и другие примеси сортируются. Результат? Переработанный бетонный заполнитель (RCA) и переработанная кирпичная крошка. • Зола-унос собирается из бункеров электростанций или извлекается из накопительных прудов, затем сушится и классифицируется по тонкости помола.   Шаг 2: Приготовление смеси для зеленого салата   Типичный рецепт экологически чистых блоков позволяет заменить до 30–50% первичного сырья:   • Крупная фракция → Переработанный бетонный заполнитель (вместо добытого гравия) · Мелкая фракция → Дробленый кирпич или каменная пыль • Цементное вяжущее → Частично заменено золой-уносом (пуццолан, который реагирует с известью, образуя цементирующие соединения). • Вода и добавки → Минимальное количество воды, а также добавки для улучшения удобоукладываемости.   Шаг 3: Формирование блоков и отверждение   Смесь заливают в формы, уплотняют под высоким давлением или вибрацией (в блочной машине), а затем обрабатывают паром или влагой. Зола со временем вступает в реакцию, заполняя поры и делая готовый блок более плотным и прочным, чем обычный бетон.   ---   Почему это работает (и почему это важно)   Традиционный блок Круглый блок Использует необработанный камень и песок. Использует строительный мусор. Обычный портландцемент (с высоким содержанием CO₂). Зола заменяет 15–30% цемента. Отходы, предназначенные для свалки. Нулевые отходы с момента их образования. Стандартная долговечность. Равная или лучшая прочность, более низкая проницаемость.   Основные преимущества для экономики замкнутого цикла:   ✅ Перенаправление строительных и демонтажных отходов на свалки – предотвращает попадание строительных и демонтажных отходов на обычные свалки. ✅ Меньший углеродный след – Меньше цемента = меньше CO₂ (на производство цемента приходится около 8% мировых выбросов) ✅ Ресурсоэффективность – Нет необходимости добывать заполнители или утилизировать золу-унос ✅ Стабильность затрат – Переработанные материалы часто дешевле и имеют меньшую волатильность цен, чем первичные заполнители. ✅ Баллы LEED и баллы за экологичное строительство – Проекты, использующие такие блоки, получают баллы за устойчивое развитие.   ---   Пример из реальной жизни: работа завода по производству блоков.   Представьте себе средний по размеру завод по производству бетонных блоков которая модернизирует свою производственную линию:   • Исходные данные: 200 тонн/день местных строительных отходов + 50 тонн/день золы с расположенной неподалеку электростанции. • Технологический процесс: дробление, просеивание, дозирование, формование, обработка паром. • Производительность: 15 000 высококачественных пустотелых или цельных блоков в день – используются для ограждающих стен, недорогого жилья и ненесущих перегородок.   Завод экономит 40% на стоимости сырья, снижает налоговую нагрузку на выбросы углерода и позиционирует свою продукцию как «экологически сертифицированную». Энергетическая компания избегает платы за утилизацию золы. Город сокращает незаконные свалки. Все в выигрыше.   ---   Трудности, которые стоит преодолеть   Идеального решения не существует. Вот на что следует обратить внимание:   • Разнообразие строительных и демонтажных отходов – требует тщательной сортировки и контроля качества. • Более низкая начальная прочность – Блоки из золы-уноса Набирайте прочность постепенно; этому способствуют обработка паром или добавление различных веществ. • Загрязняющие вещества (гипс, древесина и т. д.) – должны быть удалены, иначе они повредят блок. • Восприятие на рынке – Некоторые строители до сих пор считают переработанные блоки «некачественными». Образование и сертификация играют ключевую роль.   Но при правильном проектировании и тестировании эти препятствия вполне преодолимы.   ---   Более широкая перспектива: построение циклического будущего   На строительный сектор приходится почти 40% мирового потребления материалов и отходов. Для достижения климатических целей мы не можем продолжать копать, строить и выбрасывать мусор. Мы должны замкнуть этот цикл.   Использование строительных отходов и золы в производство бетонных блоков Это не узкоспециализированный эксперимент – это масштабируемая, проверенная и экономически жизнеспособная стратегия. Каждый блок, изготовленный из отходов, – это на одну тонну меньше CO₂, на одну ячейку свалки меньше и на один шаг ближе к подлинно замкнутой экономике.   ---   Что вы можете сделать?   • 🏗️ Если вы строитель, обязательно используйте в своих проектах бетонные блоки с добавлением переработанных материалов. · 🏭 Если вы управляете заводом по производству блоков, проведите аудит используемого сырья; изучите местные источники строительных и демонтажных отходов и золы. • 🏛️ Если вы являетесь представителем власти – поощряйте развитие инфраструктуры переработки отходов и экологически ответственных закупок.   В следующий раз, когда вы увидите стена из бетонных блоковЗадайте себе вопрос: можно ли это сделать из снесенных вчера зданий и прошлогодней золы? Ответ, все чаще, — да.   ---   Давайте строить с умом. Давайте ничего не будем выбрасывать.   Вы использовали блоки из переработанного сырья Работаете над проектом? Поделитесь своим опытом в комментариях ниже! 💚  
  • Как полностью автоматизированная линия по производству бетонных блоков достигает большей производительности при меньшем количестве операторов – обзор системы QT12
    Как полностью автоматизированная линия по производству бетонных блоков достигает большей производительности при меньшем количестве операторов – обзор системы QT12 May 18, 2026
    Производство бетонных блоков Для промышленности долгое время характерны трудоемкие процессы, нестабильный объем производства и операционные узкие места, ограничивающие масштабируемость. Сегодня, под влиянием стремительной урбанизации, развития инфраструктуры и роста затрат на рабочую силу, производители по всему миру ускоряют переход к полностью автоматизированным производственным линиям.   В основе этой трансформации лежит фундаментальный вопрос: как можно линия по производству бетонных блоков Как одновременно увеличить производительность и сократить численность персонала? Ответ кроется не в одном единственном усовершенствовании, а в системном подходе к автоматизации, который устраняет ручные узкие места, стандартизирует качество и оптимизирует каждый этап — от дозирования сырья до укладки готовой продукции на поддоны.   В данной статье рассматривается, как полностью автоматическая машина для изготовления блоков QT12, широко используемая в бетоностроительной отрасли, позволяет производителям достичь именно этой двойной цели, что подтверждается реальными примерами эксплуатации.   ---   Преимущества автоматизации: от зависимости от ручного труда к синхронизированному производству.   Традиционные проблемы трудоустройства   В традиционной ручной или полуавтоматической производственной системе для выполнения различных задач требуется несколько операторов: Подача сырья, управление смесителем, работа с пресс-формой, извлечение блоков из форм, транспортировка вилочным погрузчиком на площадку для вулканизации, штабелирование и контроль качества. Каждый этап ручной обработки вносит свой вклад не только в увеличение трудозатрат, но и в возникновение нестабильных показателей — непостоянную плотность блоков, поломки при погрузке и разгрузку, а также задержки производства из-за усталости оператора.   Исследования в области производства тротуарной плитки и брусчатки показали, что традиционные процессы, включающие ручную укладку, формовку кубиков и отгрузку, создают узкие места в технологическом процессе, замедляют производственные циклы, увеличивают количество брака, приводят к некачественной упаковке и снижают общую эффективность предприятия.   Как автоматизация меняет уравнение   Полностью автоматизированная линия по производству блоков заменяет эти разрозненные ручные этапы синхронизированным, технологически ориентированным рабочим процессом. Программируемые логические контроллеры (ПЛК) управляют всей производственной последовательностью, получая сигналы от датчиков в реальном времени и отправляя точные команды исполнительным механизмам, гидравлическим цилиндрам и преобразователям частоты. В результате получается замкнутая система, в которой машина саморегулируется, обеспечивая соответствие каждого блока в каждом цикле точным техническим характеристикам.   Полная автоматизация сводит к минимуму участие оператора, снижает риск человеческих ошибок и обеспечивает максимальное использование производственных мощностей. Последующий процесс — сбор готовых блоков, формирование стандартизированных кубов, их точная укладка и подготовка к отправке — трансформируется из трудоемкого ручного труда в синхронизированный высокоэффективный цикл.   ---   Система QT12: инженерные решения, разработанные для высокой производительности и эффективности.   Автоматический станок для изготовления блоков QT12-15 воплощает в себе инженерные принципы, обеспечивающие эффективность автоматизации в сложных производственных условиях.   Основные технические характеристики   Спецификация параметров Габаритные размеры: 9350×2520×2950 мм Размер поддона: 1400×900 мм Цикл формования: 15–20 секунд Общая мощность 56,2 кВт Сила вибрации 100–130 кН Общая масса 12 тонн Метод извлечения из формы: гидравлический Общее потребление воды: 12 тонн/день Требуемая площадь производственного цеха: приблизительно 1200 м².   Источник: Технические характеристики автоматической машины для изготовления блоков QT12-15.   Показатели производственной мощности   Станок QT12 демонстрирует впечатляющие производственные возможности. Для полых блоков размером 400×200×200 мм станок может производить 12 блоков на паллете, достигая приблизительно 2160 блоков в час и от 17280 до 19440 блоков за 8-часовую смену, в зависимости от оптимизации времени цикла. Для различных типов продукции производственная мощность варьируется от 17300 до 124800 единиц за 8-часовой рабочий день. Такие показатели производительности достигаются стабильно от смены к смене — в отличие от ручного труда, где производительность колеблется из-за усталости персонала.   Функции автоматизации, обеспечивающие результаты   Система QT12 объединяет ряд передовых функций автоматизации, которые напрямую способствуют достижению результата «более высокая производительность при меньшем количестве операторов»:   1. Интеллектуальное управление на основе ПЛК. Весь производственный процесс осуществляется с помощью системы управления на основе ПЛК с человеко-машинным интерфейсом (HMI), что позволяет легко анализировать сигналы системы, диагностировать неисправности и настраивать параметры. Операторы могут контролировать и корректировать параметры производства с центральной панели управления, исключая необходимость ручного вмешательства на каждом рабочем месте.   2. Высокоэффективная вибрационная система. Управление давлением потока в гидравлической системе с помощью компьютера обеспечивает вертикально синхронную вибрацию с преобразованием частоты и торможением. Это позволяет получить более высокую плотность блоков при меньшем расходе цемента и снижении процента брака, что напрямую повышает выход готовой продукции на единицу затрат.   3. Автоматизированная система подачи. В системе подачи ткани используется полузакрытый сетчатый вращающийся подающий механизм, который равномерно и постоянно подает материал в формы, обеспечивая одинаковую прочность изделия на каждом цикле.   4. Гидравлическая загрузка и извлечение из формы. Оснащенная специализированным гидравлическим загрузочным устройством, машина QT12 легко обеспечивает массовое и автоматизированное производство, значительно экономя трудозатраты, пространство для технического обслуживания и эксплуатационные расходы. Метод гидравлического извлечения из формы обеспечивает стабильное извлечение без повреждения заготовок — распространенная проблема при ручном извлечении из формы.   5. Дистанционный мониторинг и диагностика. Компьютерная система включает в себя возможности диагностики неисправностей. Благодаря системе дистанционного управления операторы могут осуществлять мониторинг, управление и диагностику всего предприятия из одного места. Это снижает потребность в распределенном персонале и позволяет быстрее устранять неполадки при их возникновении.   ---   Операционная трансформация: от множества рук к меньшему числу операторов.   Реальное сокращение трудозатрат   Переход от традиционных ручных или полуавтоматических операций к полностью автоматизированной производственной линии QT12 обеспечивает значительную экономию трудовых ресурсов. В то время как для промышленной полностью автоматизированной линии по производству блоков обычно требуется всего три-пять рабочих для контроля, обеспечения качества и технического обслуживания, для ручного производства аналогичной мощности может потребоваться команда из пятнадцати-двадцати рабочих для выполнения тех же задач.   Сокращение трудозатрат касается не только численности персонала. В полностью автоматизированных системах замкнутого цикла водитель погрузчика для транспортировки влажных блоков может быть полностью исключен, поскольку автоматизированные системы перемещения перемещают поддоны непосредственно в камеры вулканизации. Полностью автоматизированная линия по производству блоков замкнутого цикла может работать всего с двумя-тремя работниками: оператором диспетчерской и инспектором. Для транспортировки влажных блоков не требуется водитель погрузчика — на одного оператора меньше в смену, и нет фактора утомляемости водителя, ограничивающего скорость производства.   Пример из реальной жизни: проект Цзянси Цзиань.   В ходе недавней установки в городе Цзиань, провинция Цзянси, компания Quanzhou Senko Intelligent Equipment Manufacturing Co., Ltd. поставила комплектную полностью автоматизированную линию по производству блоков на базе QT12. До модернизации производство осуществлялось с использованием традиционных методов с множеством ручных станций. После ввода в эксплуатацию... полностью автоматизированная производственная линия QT12 Процесс обработки сырья до готовых блоков, упакованных на поддоны, сводится к минимуму участия человека. Теперь заказчик использует полностью автоматизированную линию всего с тремя операторами в смену — существенное сокращение по сравнению с предыдущей потребностью в персонале. Это именно тот результат, которого и был призван достичь проект: «более высокая производительность при меньшем количестве операторов».   Как накапливается экономия   Aspect Ручной / Полуавтоматический Полностью автоматический (QT12) Количество операторов в смену: 7–8, 2–3. Суточная производительность (8 часов): переменная, зависит от оператора; стабильная: 17 000–124 800 штук. Повреждения при ручной погрузке/разгрузке: умеренные, близкие к нулю (автоматическая погрузка/разгрузка). Стабильность качества Зависит от навыков оператора Идентичность блока от блока Простой при переналадке смены: существенный, минимальный (восстановление рецептов ПЛК). Риск производственных травм: Высокий (подъем, укладка); Низкий (автоматизированная обработка грузов).   Согласно данным отрасли, автоматизированный бетоносмесительный завод, интегрированный с линией по производству бетонных блоков, может снизить затраты на рабочую силу на целых 40%, обеспечивая при этом минимальное отклонение состава смеси, что позволяет точно регулировать требуемую прочность и экономить цемент на каждом блоке.   ---   Экономический аспект: окупаемость инвестиций и долгосрочные выгоды.   Количественно измеримые выгоды   Переход к автоматизации приносит прибыль по нескольким направлениям:   Снижение затрат на рабочую силу. При использовании 3-5 операторов вместо 15-20, экономия на заработной плате в год зачастую может превысить первоначальную стоимость приобретения оборудования в течение пяти-десяти лет.   Более высокая реальная суточная производительность. Полностью автоматизированная линия, как правило, обеспечивает на 15–30% более высокую реальную суточную производительность по сравнению с системами с разомкнутым контуром, благодаря устранению ограничений скорости погрузчика, усталости водителя и повреждений от мокрого блока.   Снижение эксплуатационных расходов на один блок. Более высокая плотность блоков означает меньший расход цемента на единицу продукции. Сокращение количества обломков означает увеличение товарной продукции при том же объеме сырья. Автоматизированный контроль процесса твердения обеспечивает более короткие циклы и большее количество партий в день.   Сокращение отходов и переделок. Точный расчет расхода материалов исключает дорогостоящее перерасходование и обеспечивает неизменно высокое качество смеси каждый раз.   Повышение безопасности на рабочем месте. Благодаря сокращению количества работ, требующих ручной погрузки и разгрузки — укладки, подъема, перемещения — риск производственных травм значительно снижается. Это приводит к снижению страховых взносов и уменьшению перебоев в производстве.   Горизонт окупаемости инвестиций. Для средних и крупных предприятий окупаемость инвестиций в полностью автоматизированную линию по производству блоков часто составляет от 1 до 3 лет. В хорошо организованных предприятиях с благоприятными рыночными условиями некоторые заводы достигают окупаемости инвестиций в течение 6-12 месяцев.   Конкурентное преимущество   Помимо прямой экономии затрат, автоматизация обеспечивает стратегические преимущества, которые становятся все более важными на современном рынке строительных материалов. Автоматизированные линии могут быстро переключаться между типами продукции, вызывая сохраненные рецептуры — от пустотелых блоков до тротуарной плитки и водопроницаемого кирпича — без ручной замены оборудования. Такая универсальность позволяет производителям реагировать на меняющийся спрос без дорогостоящих простоев.   Более того, по мере того как во всем мире набирает обороты внедрение экологически чистых строительных технологий, автоматизированные блочные станки способствуют устойчивому производству, оптимизируя использование сырья, сокращая количество отходов и потребляя меньше энергии на единицу продукции. Это создает благоприятные условия для получения государственных субсидий и участия в программах сертификации экологически чистых зданий.   ---   Почему принцип «больше с меньшими затратами» важен как никогда   глобальный автоматические станки для изготовления блоков Рынок демонстрирует уверенный рост: с 1,61 миллиарда долларов в 2025 году до прогнозируемых 2,4 миллиарда долларов к 2030 году. К основным тенденциям, определяющим этот рост, относятся оптимизированное с помощью ИИ производство блоков. полностью автоматизированные производственные линии, роботизированные системы обработки материалов и платформы мониторинга производства с поддержкой данных.   Для производителей вопрос уже не в том, автоматизировать ли производство, а в том, как быстро это сделать и с помощью какой системы. Производитель, который продолжает полагаться на ручные процессы, окажется в невыгодном конкурентном положении с точки зрения ценообразования, стабильности качества и производственных мощностей.   Система QT12 демонстрирует, что полностью автоматизированное производство блоков — это не далёкое будущее, а реальность сегодняшнего дня. Благодаря проверенной конструкции, документально подтвержденной экономии трудозатрат и масштабируемой производительности от тысяч до более ста тысяч единиц в день, она предлагает чёткий путь от зависимости от рабочей силы к операционной эффективности.   ---   Заключение: Шаблон для автоматизированного производства   Цель полностью автоматизированной линии по производству бетонных блоков проста: стабильная автоматизированная система, которая минимизирует человеческие ошибки, одновременно максимизируя производительность, качество и прибыльность. QT12 достигает этого благодаря интегрированной архитектуре управления на основе ПЛК, высокоэффективной вибрационной системе, гидравлическому извлечению из форм, автоматической подаче и дистанционному мониторингу — все это работает в синхронизированном режиме.   Для заказчика в городе Цзиань, провинция Цзянси, результат оказался измеримым: увеличение суточной производительности, снижение себестоимости единицы продукции и сокращение числа операторов на производственном участке. Сокращение ручной работы также повысило безопасность труда и уменьшило количество брака — преимущества, выходящие за рамки прямой экономии на оплате труда.   Поскольку глобальные затраты на рабочую силу продолжают расти, а спрос на строительные материалы ускоряется, экономическая целесообразность полной автоматизации усиливается с каждым кварталом. Производители, которые уже сейчас внедрят полностью автоматизированные производственные линии на базе QT12, будут иметь наилучшие возможности для завоевания доли рынка, контроля затрат и эффективного масштабирования в ближайшие годы.   О компании Quanzhou Senko Intelligent Equipment Manufacturing Co., Ltd. Компания Quanzhou Senko специализируется на проектировании и производстве. Полностью автоматизированные линии по производству бетонных блоков и тротуарной плитки. Компания Senko, специализирующаяся на вибрационных двигателях с сервоприводом, интеллектуальных системах управления и прочной конструкции, предлагает комплексные решения «под ключ» клиентам в Китае и на международных рынках.   ---   Данная статья основана на технической документации и примерах эксплуатации автоматизированных систем для изготовления блоков серии QT12. Для получения консультаций по конкретным проектам и данных о производительности, адаптированных к индивидуальным производственным требованиям, пожалуйста, свяжитесь напрямую с производителем оборудования.
  • Описание основного технологического процесса: весь путь производства блоков из газобетона – от дозирования сырья до автоклавного твердения. Apr 27, 2026
     Автоклавный газобетон (АГБ) зарекомендовал себя как краеугольный камень современного устойчивого строительства. Легкий, теплоизолирующий и обладающий огнестойкостью, АГБ обеспечивает исключительный баланс между структурной целостностью и энергоэффективностью. Однако за каждым изделием премиум-класса стоит нечто большее. Блок ААК За этим скрывается тщательно контролируемый производственный процесс. В этой статье подробно описан весь производственный процесс, от дозирования сырья до автоклавирования, и показано, как профессиональный поставщик линий AACr может приносить ощутимую, практическую пользу на каждом этапе. --- 1. Дозирование блочного сырья – Точность с самого начала Формула AAC представляет собой точно откалиброванную химическую систему, и каждое изменение качества ингредиентов напрямую влияет на однородность конечного продукта. Типичный состав газобетонной смеси: • Кремнеземистый материал (песок, зола или отходы обогащения) – приблизительно 69%• Известь – 13–14% (обеспечивает кальций и тепло для реакции)• Цемент – 13–14% (связывает и способствует ранней прочности)• Гипс – приблизительно 3% (регулирует время схватывания)· Паста из алюминиевого порошка – расширительный агент (выделяет водород).• Вода – для обеспечения надлежащей работоспособности. Точность дозирования должна быть исключительно высокой. Профессиональные поставщики внедряют компьютеризированные системы дозирования с высокой точностью ±1% и отслеживаемой регистрацией данных, контролируя каждую партию от начала до конца. Цифровые дозирующие насосы для цементного раствора позволяют регулировать соотношение жидкости и твердых веществ в режиме реального времени, исключая несоответствия, вызванные ручным дозированием. Для кремнеземистых материалов шаровые мельницы обеспечивают равномерную тонкость суспензии с непрерывным перемешиванием для предотвращения осаждения, гарантируя стабильную концентрацию твердых веществ на протяжении каждого производственного цикла. Тестирование реакционной способности извести перед каждой сменой дополнительно гарантирует стабильное снабжение кальцием для процесса расширения. Как поставщик блочных машин Это позволяет добиться результата: компания поставляет полностью автоматизированные системы дозирования и смешивания, интегрированные в систему управления ПЛК всего предприятия, — основу для отслеживаемого и воспроизводимого качества продукции. --- 2. Точный контроль расширяющего агента – искусство создания пористости. Фаза расширения придает AAC клеточную структуру. Алюминиевый порошок реагирует со щелочной суспензией, выделяя водород и образуя миллионы микроскопических пузырьков. Для достижения равномерного распределения пор требуется точность дозирования ±0,1 грамма – это не второстепенный, а производственный аспект. Почему важна точность: Слишком мало алюминия приводит к образованию тяжелых блоков с плохой теплоизоляцией; слишком много создает блоки нестандартных размеров, структурно слабые, с нерегулярными порами и потенциальным растрескиванием. Плохая дисперсия усугубляет эти проблемы. Технические требования для стабильного расширения: • Предварительное смешивание алюминиевой пасты до образования стабильной суспензии предотвращает образование комков.• Калиброванные дозирующие насосы с цифровыми расходомерами и контурами обратной связи ПЛК обеспечивают точность дозирования, несмотря на изменения вязкости суспензии или активности извести.• Контролируемая температура разлива обеспечивает стабильность скорости реакции – температура суспензии обычно поддерживается на уровне 38–42 °C. Как поставщик это обеспечивает: Поставщики интегрируют встроенные датчики вязкости и автоматизированные системы впрыска алюминия непосредственно в ПЛК смесителя, замыкая контур между условиями суспензии в реальном времени и скоростью дозирования. Период расширения от заливки до начального затвердевания составляет всего 4–6 минут – автоматизированное управление имеет решающее значение. --- 3. Оптимизация точности резки – где качество становится очевидным. После подъема и первоначального схватывания (обычно 2–4 часа) зеленый оладушек поступает на станцию ​​нарезки – он еще достаточно мягкий для нарезки, но достаточно твердый, чтобы держать форму. Точность нарезки определяет качество поверхности, однородность размеров и количество отходов на последующих этапах. Технические характеристики соответствуют отраслевым стандартам и оснащены передовыми системами.Допуск по размерам ±3–5 мм ±1 ммЦикл резки: 8–10 мин/форма, 6 мин/формаУровень отходов 5–8%
  • Модернизация бетонного завода: решение проблем шума и пыли. Apr 17, 2026
    Экологическая модернизация бетонного завода: прямое решение проблем шума и пыли. Для производителей бетонных изделий шумовое и пылевое загрязнение представляют собой две наиболее актуальные производственные и нормативные проблемы в современных производственных условиях. По мере ужесточения экологических норм во всем мире и требований со стороны населения к более чистым промышленным практикам, Заводы по производству бетонных блоков и готовых бетонных смесей На предприятия, производящие бетон, оказывается все большее давление с целью модернизации их производства. В этом блоге рассматриваются наиболее эффективные стратегии модернизации для контроля уровня шума и пыли на бетонных заводах, анализируются соответствующие нормативные рамки и освещаются новые тенденции, определяющие будущее экологически чистого производства бетона. Почему важна экологическая модернизация производство бетона Технологические процессы — от обработки и смешивания заполнителей до формования блоков и их твердения — генерируют значительные объемы взвешенных в воздухе частиц и существенное шумовое загрязнение. Выбросы пыли представляют опасность для здоровья рабочих и жителей близлежащих районов, способствуют ухудшению качества воздуха и привлекают внимание регулирующих органов. В то же время шум от дробилок, смесителей, вибраторов и воздуходувок может нарушать покой окружающих населенных пунктов и приводить к нарушениям нормативных требований. В Китае заводы по производству бетона должны соответствовать строгим стандартам. Стандарт по выбросам загрязняющих веществ в атмосферу для цементной промышленности (GB 4915-2013) устанавливает предельно допустимый уровень организованных выбросов твердых частиц в 20 мг/м³ и предельно допустимый уровень неорганизованных (неконтролируемых) выбросов в 0,5 мг/м³ на границе завода. Что касается шума, стандарт по выбросам для промышленных предприятий на границе (GB 12348-2008) классифицирует заводы по различным зонам, при этом для зон класса 1 установлен предельный уровень шума в дневное время 55 дБ(А), а в ночное — 45 дБ(А). Несоблюдение этих стандартов может привести к штрафам, ограничениям в работе или принудительной остановке производства. Стратегии борьбы с пылью Для эффективного подавления пыли необходим многоуровневый подход, учитывающий точки выброса на протяжении всего производственного процесса. Пылеуловители рукавных фильтров и картриджные пылеуловители Наиболее надежным методом контроля пыли, образующейся в процессе производства, является установка высокоэффективных пылеуловителей в ключевых точках выброса. Пылеуловители рукавного типа остаются отраслевым стандартом для цементных силосов, бетоносмесителей и пунктов перегрузки материалов. В этих системах используются тканевые фильтрующие мешки для улавливания твердых частиц по мере прохождения отработанных газов, а импульсно-струйные очистные механизмы автоматически удаляют накопившуюся пыль с фильтрующих элементов. Для применений, связанных с мелкими абразивными материалами, картриджные пылеуловители предлагают значительные преимущества. В одном из задокументированных случаев на предприятии Anchor Block Company было продемонстрировано, что переход на пылеуловители Torit PowerCore с усовершенствованными фильтрующими элементами решил хронические проблемы засорения фильтров при одновременном снижении перепада давления. Аналогичным образом, комплексная модернизация на предприятии Jahna Concrete во Флориде включала использование центрального картриджного импульсного пылеуловителя, обрабатывающего 4320 кубических футов в минуту, с фильтрующим материалом из нетканого полипропилена, обеспечивающим эффективность фильтрации 99,9% — полностью устранив пылеобразование толщиной в дюйм, которое ранее покрывало все оборудование предприятия. Закрытое погрузочно-разгрузочное оборудование Герметизация систем перемещения материалов значительно снижает выброс пыли. Многоцелевой защитный кожух KBH представляет собой инновационное решение, разработанное специально для производства бетона. Этот плотно прилегающий кожух использует прочные пластиковые решетчатые панели с опциональными шумопоглощающими панелями и включает в себя вытяжную вентиляционную систему, специально разработанную для снижения загрязнения мелкодисперсной пылью в зоне работы листогибочного оборудования. Конструкция модульная и может быть установлена ​​на существующих производственных линиях, с ожидаемой окупаемостью инвестиций в течение 5-8 лет за счет экономии электроэнергии. Системы распыления воды Для складов щебня, пунктов перегрузки конвейеров и зон погрузки грузовиков автоматизированные системы распыления воды обеспечивают экономичное подавление пыли. Современные системы используют распылительные форсунки, которые создают мелкие капли воды, оптимизированные для улавливания частиц, находящихся в воздухе, без чрезмерного увлажнения материалов. При интеграции с интеллектуальными системами управления эти распылители активируются только тогда, когда это необходимо — например, во время погрузочных работ или при превышении пороговых значений скорости ветра — что позволяет экономить воду, сохраняя при этом контроль над пылью. Переработка пыли Собранная пыль не обязательно должна превращаться в отходы. Современные системы могут пневматически перемещать собранный материал обратно в силосы для повторного использования в производственном процессе. Модернизация предприятия Jahna Concrete включала в себя автоматическую систему рециркуляции, которая перемещает собранную пыль обратно в силос, что позволяет сократить расходы на утилизацию отходов и одновременно извлечь ценное сырье. Стратегии снижения шума Для борьбы с шумом необходима двойная стратегия: сдерживание распространения звука и снижение уровня шума в его источнике. Сокращение источников загрязнения за счет высокоточного оборудования Наиболее эффективный контроль шума начинается с выбор оборудования. Высокоточное оборудование с более жесткими допусками между движущимися компонентами генерирует значительно меньше вибрации и механического шума. Современные смесители, предназначенные для работы в условиях окружающей среды, часто проектируются с учетом снижения уровня шума как ключевого инженерного решения. Замена старых моделей на более новые, изготовленные с большей точностью, может обеспечить более тихую работу без необходимости принятия обширных дополнительных мер по снижению шума. Виброизоляция Структурный шум — вибрация, передаваемая через перекрытия и каркасы зданий, — может распространять звук на большие расстояния от источника. Установка антивибрационных опор, резиновых изоляционных прокладок или пружинных изоляторов под дробилки, смесители и вибрационное оборудование прерывает механические пути передачи вибрации в строительные конструкции. Использование деревянных, стекловолоконных или резиновых форм вместо металлических дополнительно снижает ударный шум. Акустические кожухи Для оборудования с высоким уровнем шума, такого как дробилки, мельницы и т.д. станки для формовки блоковАкустические кожухи обеспечивают существенное снижение уровня шума. Хорошо спроектированные кожухи могут достичь ослабления шума до 20 дБ, сохраняя при этом видимость, доступ и вентиляцию. Наука, лежащая в основе эффективных кожухов, сочетает в себе три принципа: масса (плотные материалы блокируют воздушный шум), поглощение (пористые материалы улавливают звуковую энергию и преобразуют ее в тепло) и развязка (предотвращение распространения вибрации за пределы барьера). Реальный пример из Чунцина демонстрирует эффективность этого подхода. На кирпичном заводе в городе Гуанъян уровень шума от оборудования достиг 108 дБ на расстоянии одного метра от источника, что привело к жалобам жителей и принятию мер со стороны регулирующих органов. Решение по модернизации включало в себя изготовленные на заказ акустические кожухи, обеспечивающие снижение уровня шума на 40 дБ, звукопоглощающие панели с коэффициентом звукопоглощения 0,85, глушители на вентиляционных отверстиях и вытяжных трубах, а также акустические двери с коэффициентом звукоизоляции более 45 дБ. После установки предприятие соответствовало стандартам класса 3 (дневной уровень шума ниже 65 дБ, ночной уровень шума ниже 55 дБ). В Германии компания Dyckerhoff добилась замечательных результатов благодаря модернизации оборудования, включавшей установку новых глушителей. Последующие измерения уровня шума подтвердили, что он находится в пределах установленных законом норм, значительно превышая нормативные требования — очевидная победа как для жильцов, так и для сотрудников. Ограждения и барьеры по всему предприятию Для комплексного контроля уровня шума очень эффективным может быть ограждение целых производственных зон или установка шумозащитных барьеров с растительным покровом. На заводе Boral Concrete в Бринджелли, Австралия, северная и восточная стороны были облицованы визуальными насыпями с растительным покровом, все погрузочно-разгрузочные работы проводятся внутри закрытых сооружений, а площадка для осадки бетона (самая шумная часть производства бетона) также огорожена. Переработка сточных вод и циркулярная экономика В рамках экологической модернизации необходимо также учитывать вопросы управления водными ресурсами. Системы замкнутого цикла рециркуляции сточных вод собирают стоки от очистки оборудования и мокрой обработки. С помощью пескоотделителей и многоступенчатых отстойников вода очищается и возвращается в производство, обеспечивая нулевой сброс жидких отходов (ZLD). Одно китайское предприятие по производству бетона внедрило трехступенчатую систему отстойника и разделения песка, достигнув 100% повторного использования производственных сточных вод (экономия 50 000 тонн воды в год) и одновременно извлекая 95% отходов песка и бетона для повторного использования в производстве. Собранный в процессе осаждения осадок также может быть переработан и повторно использован в качестве сырья, превращая то, что раньше было затратами на утилизацию, в ресурс. Как показано на примере завода по производству бетонных блоков Orange в Бангладеш, внедрение резервуара для повторного заполнения сточных вод позволило сократить счета за электроэнергию на 30%, потери сырья на 15% и обеспечить повторное использование 20 000 литров воды в месяц. Соблюдение нормативных требований как движущая сила Все чаще экологические нормы стимулируют инвестиции в модернизацию. В Китае в «Технических рекомендациях Министерства экологии и окружающей среды по мерам экстренного сокращения выбросов при сильном загрязнении воздуха» (пересмотренное издание 2020 года) коммерческая бетонная промышленность впервые включена в систему управления чрезвычайными ситуациями, связанными с сильным загрязнением воздуха, что ускорило строительство систем переработки отходов в этом секторе. Предприятия, достигшие более высоких показателей эффективности, получают операционные преимущества. Один китайский производитель инвестировал около 5 миллионов юаней (690 000 долларов США) в модернизацию систем экологического обеспечения, включая высоковольтные электростатические фильтры и установки для обессеривания дымовых газов известью и гипсом, в рамках стремления получить сертификат класса А. Результат: выбросы твердых частиц теперь стабильно соответствуют стандартам, а эксплуатационные расходы снизились. Новые тенденции и дальнейшие перспективы Бетонная промышленность Компания решительно движется в сторону более экологичных методов работы. На рынке модернизации предприятий наблюдается ряд тенденций: • Интеллектуальное управление: Интегрированная система управления пылесборником на базе ПЛК, синхронизированная с производственным оборудованием, активирует системы только при необходимости для экономии энергии и обеспечения соответствия нормативным требованиям.• Использование материалов замкнутого цикла: расширение применения дополнительных цементирующих материалов (ДЦМ), переработанных заполнителей и низкоуглеродистых альтернатив для снижения как воздействия на окружающую среду, так и затрат на сырье.• Интеграция технологий улавливания углерода: ведущие предприятия изучают технологии улавливания, использования и хранения углерода (CCUS) в рамках комплексных стратегий декарбонизации.• Цифровой мониторинг: системы мониторинга окружающей среды в режиме реального времени, которые непрерывно отслеживают уровни твердых частиц и шума, обеспечивая раннее предупреждение о потенциальных превышениях и данные для постоянного улучшения. Заключение Экологическая модернизация заводов по производству бетона перестала быть необязательной — она стала необходимой для соблюдения нормативных требований, улучшения отношений с местным населением и обеспечения долгосрочной жизнеспособности производства. Внедрение комбинации высокоэффективных пылеуловителей, звукоизолирующих кожухов, виброизоляции, автоматизированных систем распыления и замкнутых систем рециркуляции воды позволяет заводам добиться значительного снижения уровня шума и пыли. Инвестиции приносят дивиденды: снижение регуляторных рисков, улучшение охраны труда и техники безопасности, снижение затрат на сырье и утилизацию отходов, а также повышение общественного признания. По мере усиления внимания к экологическим показателям в промышленности во всем мире, упреждающая модернизация становится актуальной. производители бетона как ответственные хранители как своего бизнеса, так и окружающей среды. Для предприятий по производству бетона, готовых начать модернизацию своих производственных мощностей с целью повышения экологической эффективности, описанные выше технологии и стратегии представляют собой проверенную дорожную карту для более чистой, тихой и устойчивой работы. 
1 2 3 4 5 6
Всего 6страницы
Список блогов
Последний блог

Нужна помощь? Свяжитесь с нами

оставить сообщение
Для запроса информации или технической поддержки заполните форму. Все поля, отмеченные звёздочкой (*), обязательны для заполнения.
представлять на рассмотрение
СВЯЗАТЬСЯ С НАМИ #
+8615559090996

Наши часы работы

Если вас заинтересовала наша продукция или у вас есть вопросы, свяжитесь с нами сегодня. Мы готовы помочь вам круглосуточно.

Дом

Продукты

Ватсап

Связаться с нами